
metalworkingmag.de
25
'26
Written on Modified on
Optimierung von Mehrachs-Bearbeitungsprozessen für die Präzisionsfertigung
FANUC America initiiert ein Standardisierungsprogramm zur Abstimmung von CAM-Software, Maschinenkinematik und NC-Steuerungskonfigurationen in der Präzisionszerspanung.
www.fanuc.eu
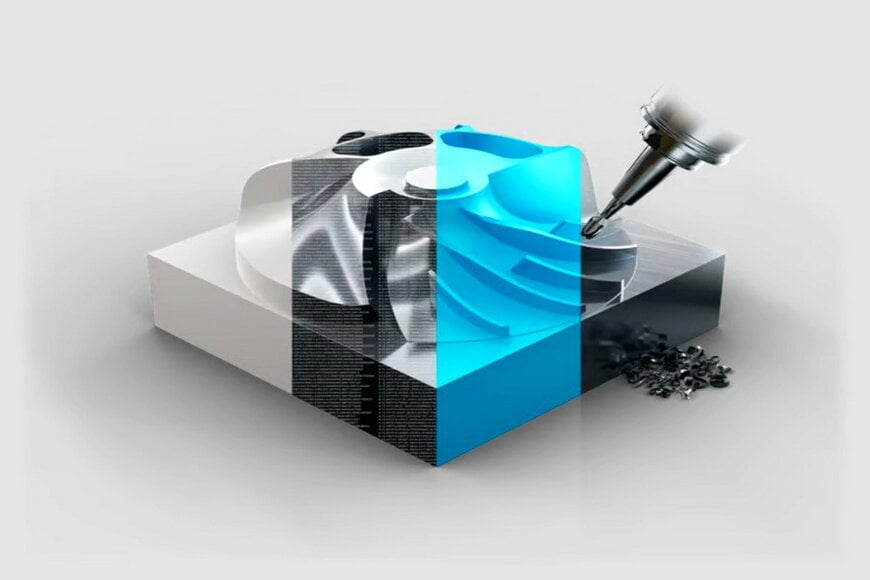
Eine branchenübergreifende Technologieinitiative verbindet Steuerungsentwickler, Werkzeugmaschinenhersteller und CAD/CAM-Anbieter, um maschinengebundene Postprozessor-Engpässe in der Luft- und Raumfahrt sowie im anspruchsvollen Komponentenbau zu beseitigen. Das standardisierte Framework etabliert bewährte Verfahren für die 5-Achs-Bearbeitung, um eine unterbrechungsfreie Werkzeugspitzenführung, einheitliche Kinematikmodelle und die automatisierte Bahnführung über heterogene Produktionssysteme hinweg sicherzustellen.
Standardisierung von Mehrachs-Postprozessoren und Kinematiken
Konventionelle 5-Achs-CNC-Bearbeitungsprozesse erfordern häufig maschinenspezifische G-Code-Anpassungen sowie die manuelle Berechnung komplexer Achsvektoren. Diese Abhängigkeit zwingt Fertigungsteams dazu, NC-Programme bei jedem Wechsel der Maschinenplattform neu zu programmieren, zu simulieren und anzupassen. Die daraus resultierenden Abweichungen verlängern Rüstzeiten, erhöhen Ausschussraten und erschweren die Qualitätssicherung bei hochpräzisen Werkstücken wie Turbomaschinen- oder Strukturbauteilen.
Das neue Rahmenwerk ersetzt maschinenabhängige Programmieransätze durch eine einheitliche, teilespezifische Programmierung. Durch die Synchronisation der kinematischen Definitionen zwischen CAM-Postprozessoren und internen CNC-Steuerungsparametern bleiben Werkstückprogramme unabhängig von der jeweiligen Maschinenarchitektur identisch.
„Diese Methodik verkürzt die Entwicklungszeit von der Konstruktion bis zum fertigen Bauteil erheblich, da das Programm unabhängig von der verwendeten Maschine identisch bleibt“, erklärt Rick Schultz, Executive Director of Aerospace bei FANUC America. „Anstatt ein Bauteil zu konstruieren, ein Programm auszugeben, es auf einer Maschine einzufahren und anschließend den Postprozessor oder das Programm für diese spezifische Anlage anzupassen, können sich Hersteller auf einen durchgängigen, maschinenübergreifenden Prozess verlassen.“
Ökosystem-Integration und empirische Validierung
Die Initiative harmonisiert vier zentrale Schritte des digitalen und physischen Fertigungsprozesses: die CAD/CAM-Bahngenerierung, den Postprozessor, den virtuellen kinematischen Simulationszwilling sowie die physische Werkzeugmaschinensteuerung.
Werkzeugmaschinenhersteller und CAD/CAM-Softwarepartner weisen ihre Konformität durch die spanende Bearbeitung eines standardisierten 5-Achs-Prüfkörpers nach. Dieses Referenzbauteil dient als messtechnischer Nachweis dafür, dass Steuerungsparameter, volumetrische Fehlerkompensationen und Bahnoptimierungsalgorithmen mit dauerhafter Wiederholgenauigkeit ausgeführt werden.
Zusätzlicher Kontext
Dieser Abschnitt enthält technische Spezifikationen und Wettbewerbsanalysen, die in der ursprünglichen Produktankündigung nicht enthalten waren.
Die standardisierte Mehrachsbearbeitung basiert auf integrierten Funktionen zur kontinuierlichen Werkzeugspitzenführung (Tool Center Point / TCP) und Koordinatentransformation, wie beispielsweise Smooth TCP (G43.4/G43.5) und Werkstücklage-Fehlerkompensation (G54.4). Diese Funktionen berechnen Vektorbahnen in Echtzeit direkt innerhalb des CNC-Interpolationszyklus, anstatt komplexe Konturen in der CAM-Software in dichte Punktfolgen linear zu zerlegen.
Vergleichbare Mehrachs-Optimierungskonzepte existieren in anderen etablierten Steuerungsarchitekturen:
- Siemens Sinumerik (z. B. 840D sl / ONE) nutzt die Technologiepakete Advanced Surface und Top Surface in Kombination mit standardisierten Kinematikzyklen (CYCLE996, CYCLE800) und nativer TRAORI-Transformation, um eine kontinuierliche Bahnführung über variable kinematische Konfigurationen hinweg zu gewährleisten.
- Heidenhain (z. B. TNC 640) setzt auf Dynamic-Precision-Funktionen – darunter Cross Talk Compensation (CTC) und KinematicsOpt –, um die Werkzeugpositionierung von strukturellen Maschinenschwingungen und thermischen Einflüssen zu entkoppeln, und standardisiert die 5-Achs-Bearbeitung über raumvektorbasierte Plane-Funktionen.
Beide Systeme realisieren eine maschinenunabhängige CAM-Programmierung, indem geometrische und kinematische Transformationen primär in der internen Steuerung anstelle des externen Postprozessors verarbeitet werden.
Herausgegeben von Evgeny Churilov, Induportals Media – Angepasst durch KI.
www.fanucamerica.com
Herausgegeben von Evgeny Churilov, Induportals Media – Angepasst durch KI.
www.fanucamerica.com
Fordern Sie weitere Informationen an…
