
metalworkingmag.de
04
'26
Written on Modified on
Tiefbohrwerkzeuge mit additiv gefertigten internen Kühlmittelkanälen
Tungaloy stellt wechselbare BTA-Bohrköpfe der Serie Fine-BeamJet vor, die über gekrümmte, 3D-gedruckte interne Kühlmittelkanäle verfügen, um Spanabfuhr und Steifigkeit zu optimieren.
tungaloy.com
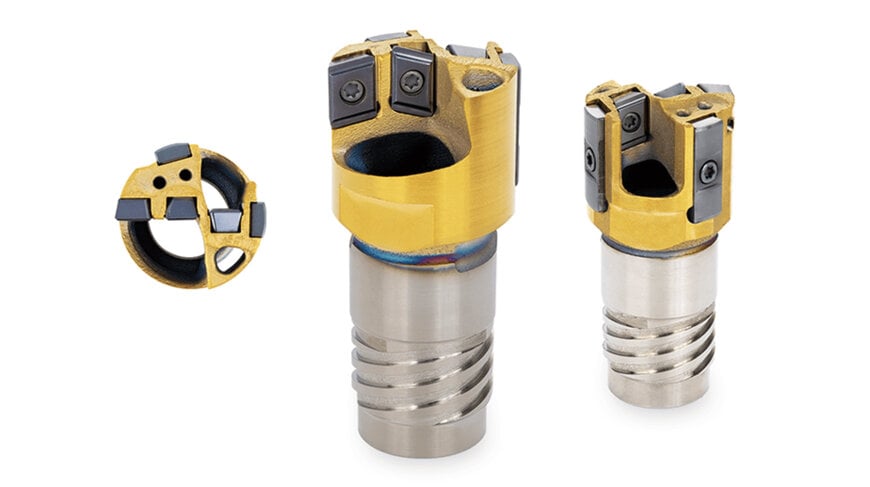
Tiefbohrprozesse nach dem BTA-Verfahren (Boring and Trepanning Association) erfordern einen kontinuierlichen Fluiddruck und Volumenstrom, um thermische Belastungen zu beherrschen, die Schnittdynamik zu stabilisieren und einen folgenschweren Spänestau bei Bohrungen mit hohem Aspektverhältnis (L/D) zu verhindern. Als Antwort auf die strömungstechnischen und strukturellen Grenzen konventioneller Werkzeuge hat der Präzisionswerkzeughersteller Tungaloy Corporation die Serie Fine-BeamJet aus wechselbaren BTA-Bohrköpfen entwickelt. Die additiv gefertigte Werkzeugreihe weist nichtlineare Kühlmittelkanäle mit anwendungsspezifischem Profil auf, die darauf ausgelegt sind, den Kühlschmierstoff-Volumenstrom in die Zerspanungszone bei Bohrungen mittleren Durchmessers deutlich zu steigern.
Hydraulische und strukturelle Grenzen konventioneller BTA-Werkzeuge
Das Tiefbohren von Antriebswellen im Automobilbau, Rohrholböden für Wärmetauscher und Komponenten des Schwermaschinenbaus erfordert eine exakte thermische Kontrolle sowie eine rasche Span- und Fluidabfuhr. Beim standardmäßigen BTA-Bohren wird der Kühlschmierstoff unter Hochdruck durch den Ringraum zwischen der bearbeiteten Bohrungswand und dem Außendurchmesser des Bohrrohrs gepumpt. Das Medium gelangt in die Wirkzone, kühlt Schneidkanten sowie Führungsleisten und transportiert die Späne durch das hohle Innere des Bohrkopfs und des Bohrrohrs rückwärts ab.
Bei konventioneller subtraktiver Fertigung müssen interne Kühlmittelkanäle mechanisch mittels Einlippentiefbohren eingebracht werden. Dies begrenzt die Leitungsführung auf gerade Bohrungen mit gleichförmig kreisrundem Querschnitt. In mittleren Durchmesserbereichen – insbesondere um 30 mm – entstehen hohe thermische Lasten und große Spanvolumina. Das mechanische Einbringen interner Kanäle in einen Stahlkörper dieser Baugröße erzwingt jedoch einen konstruktiven Kompromiss: Das Aufweiten gerader Bohrungen zur Bereitstellung ausreichender Strömungsquerschnitte entfernt unverzichtbares Kernmaterial. Dies schwächt die strukturelle Steifigkeit, die nötig ist, um Torsionsauslenkungen und Rattern der Führungsleisten zu unterbinden.
Additive Fertigungsarchitektur und Strömungsweg-Optimierung
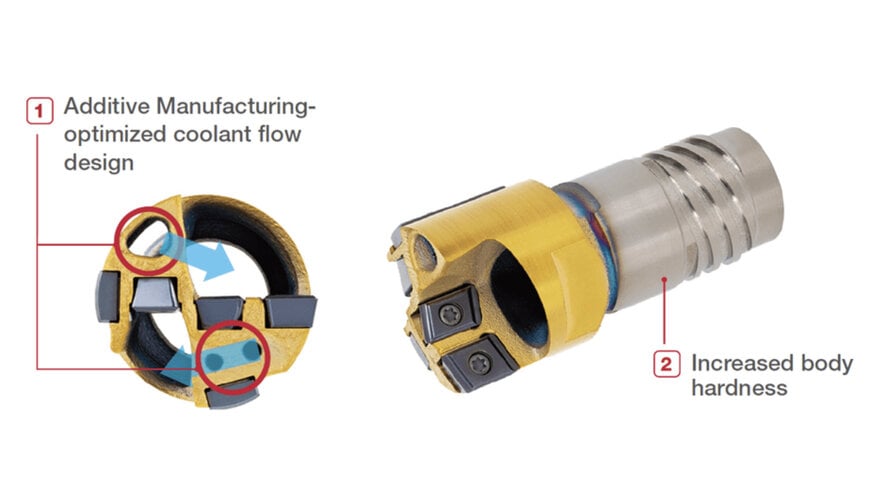
Fine-BeamJet löst diese mechanischen Restriktionen durch den Einsatz additiver Fertigungsverfahren zur Erzeugung des Grundkörpers auf. Das Laser-Pulverbett-Schmelzen (LPBF) oder vergleichbare metallische additive Fertigungsverfahren heben die geometrischen Beschränkungen geradliniger, subtraktiver Bohrungen auf. Konstrukteure erhalten dadurch die Möglichkeit, gekrümmte Fluidleitungen und unregelmäßige Kanalquerschnitte direkt in den Grundkörper einzubetten.
Durch die Platzierung konturnaher Strömungskanäle entlang spannungsneutraler Zonen des Bohrkopfs steigert die Konstruktion den Volumenstrom und die Strömungsgeschwindigkeit unmittelbar in Richtung Wirkzone, ohne tragendes Kernmaterial an kritischen Querschnitten zu schwächen. Diese kontinuierliche, strömungsoptimierte Zufuhr verbessert den Spanbruch, kontrolliert die Schnitttemperatur und führt die Späne prozesssicher durch das zentrale Späneabfuhrrohr ab, wodurch Spänestau verhindert wird. Zudem erzielt das additive Werkstoffgefüge eine höhere Oberflächen- und Kernhärte, was elastische Verformungen unter Radialkräften minimiert und die Standzeit sowohl des Werkzeugkörpers als auch der integrierten Führungsleisten verlängert.
Werkzeugspezifikationen und Kompatibilität mit Kühlschmierstoffsystemen
Das Fine-BeamJet-Produktspektrum deckt Bohrdurchmesser von 25 mm bis 33 mm ab und zielt damit exakt auf den kritischen Übergangsbereich, in dem das Innenraumangebot stark reglementiert ist. Zur Adaption an unterschiedliche Werkzeugmaschinenkonzepte sind die Wechselköpfe für zwei wesentliche industrielle Zuführarchitekturen ausgelegt:
- Einrohrsystem (STS): Extern zugeführtes Hochdruck-Kühlmittel strömt über den äußeren Ringspalt in die Bohrzone ein; Kühlmittel und Späne werden durch die zentrale Bohrung eines einzelnen hohlen Bohrrohrs abgeleitet.
- Zweirohrsystem (DTS / Ejektorsystem): Das Fluid wird über den konzentrischen Ringraum zwischen Innen- und Außenrohr zugeführt und zusammen mit den Spänen über das Innenrohr abgeführt. Dadurch entfällt die Notwendigkeit einer externen Hochdruckabdichtung gegen die Werkstückstirnfläche.
Beide Ausführungen sind mit Wendeschneidplatten und Führungsleisten bestückt, wodurch Bediener Bohrungstoleranzen und Oberflächengüten prozesssicher reproduzieren können, ohne das Bohrrohr aus der Maschinenspindel ausbauen zu müssen.
Zusätzlicher Kontext:
Dieser Abschnitt enthält detaillierte technische Spezifikationen und Benchmarks im Vergleich zum Wettbewerb, die in der ursprünglichen Produktankündigung nicht enthalten waren.
Beim Tiefbohren unterliegt das BTA-Verfahren den Normen der Reihe ISO 3000 für Tiefbohrmaschinen und -werkzeuge, bei denen das Längen-zu-Durchmesser-Verhältnis (L/D) häufig 10:1 übersteigt und bis zu 100:1 erreichen kann. Das thermische und hydraulische Leistungsvermögen von BTA-Bohrköpfen definiert unmittelbar die Grenzen der zulässigen Vorschübe und Schnittgeschwindigkeiten (vc), die bei Standardlegierungsstählen unter Einsatz beschichteter Hartmetallschneiden typischerweise zwischen 80 und 140 m/min liegen.
Konventionell gefertigte BTA-Bohrköpfe von Herstellern wie Sandvik Coromant, Botek und Guhring basieren historisch auf gelöteten oder mechanisch geklemmten Körpern mit geraden, runden Spülbohrungen, die über Mehrachs-CNC oder zusätzliche Einlippenbohrzyklen eingebracht werden. Diese geradlinigen Geometrien erzeugen Strömungsturbulenzen und Druckabfälle an Richtungsänderungen, was häufig Systemdrücke von über 40 bis 70 bar erfordert, um einen ausreichenden Volumenstrom aufrechtzuerhalten. Additiv gefertigte konturnahe Kanäle reduzieren Druckverluste durch sanfte Innenradien und passen den hydraulischen Querschnitt exakt an die lokalen Strömungsanforderungen an. Zudem erreicht die metallische additive Fertigung mit Werkzeugstählen wie 1.2709 (Martergalterungsstahl / Maraging-Stahl) nach Wärmebehandlung Härtewerte von über 50 bis 54 HRC. Dies übertrifft herkömmliche niedriglegierte Baustähle, die oft in komplex geschweißten oder montierten Bohrköpfen eingesetzt werden, und bietet eine deutlich höhere Beständigkeit gegen Bohrungsverlauf sowie abrasiven Verschleiß an den Führungsleistensitzen.
Bearbeitet von Natania Lyngdoh, Induportals-Redakteurin, mit Unterstützung von KI.
www.tungaloy.com
Zusätzlicher Kontext:
Dieser Abschnitt enthält detaillierte technische Spezifikationen und Benchmarks im Vergleich zum Wettbewerb, die in der ursprünglichen Produktankündigung nicht enthalten waren.
Beim Tiefbohren unterliegt das BTA-Verfahren den Normen der Reihe ISO 3000 für Tiefbohrmaschinen und -werkzeuge, bei denen das Längen-zu-Durchmesser-Verhältnis (L/D) häufig 10:1 übersteigt und bis zu 100:1 erreichen kann. Das thermische und hydraulische Leistungsvermögen von BTA-Bohrköpfen definiert unmittelbar die Grenzen der zulässigen Vorschübe und Schnittgeschwindigkeiten (vc), die bei Standardlegierungsstählen unter Einsatz beschichteter Hartmetallschneiden typischerweise zwischen 80 und 140 m/min liegen.
Konventionell gefertigte BTA-Bohrköpfe von Herstellern wie Sandvik Coromant, Botek und Guhring basieren historisch auf gelöteten oder mechanisch geklemmten Körpern mit geraden, runden Spülbohrungen, die über Mehrachs-CNC oder zusätzliche Einlippenbohrzyklen eingebracht werden. Diese geradlinigen Geometrien erzeugen Strömungsturbulenzen und Druckabfälle an Richtungsänderungen, was häufig Systemdrücke von über 40 bis 70 bar erfordert, um einen ausreichenden Volumenstrom aufrechtzuerhalten. Additiv gefertigte konturnahe Kanäle reduzieren Druckverluste durch sanfte Innenradien und passen den hydraulischen Querschnitt exakt an die lokalen Strömungsanforderungen an. Zudem erreicht die metallische additive Fertigung mit Werkzeugstählen wie 1.2709 (Martergalterungsstahl / Maraging-Stahl) nach Wärmebehandlung Härtewerte von über 50 bis 54 HRC. Dies übertrifft herkömmliche niedriglegierte Baustähle, die oft in komplex geschweißten oder montierten Bohrköpfen eingesetzt werden, und bietet eine deutlich höhere Beständigkeit gegen Bohrungsverlauf sowie abrasiven Verschleiß an den Führungsleistensitzen.
Bearbeitet von Natania Lyngdoh, Induportals-Redakteurin, mit Unterstützung von KI.
www.tungaloy.com
Fordern Sie weitere Informationen an…
