
metalworkingmag.de
07
'23
Written on Modified on
DMG MORI DREHEN FÜR HOHE GENAUIGKEIT UND BESTE OBERFLÄCHEN
CNC-Drehen zwischen Tradition und Moderne - DMG MORI präsentiert sich in der additiven Fertigung mit seinen LASERTEC SLM und LASERTEC DED als einzigartiger Partner für Pulverbett- und Pulverdüse-Verfahren mit ganzheitlicher Prozessintegration.
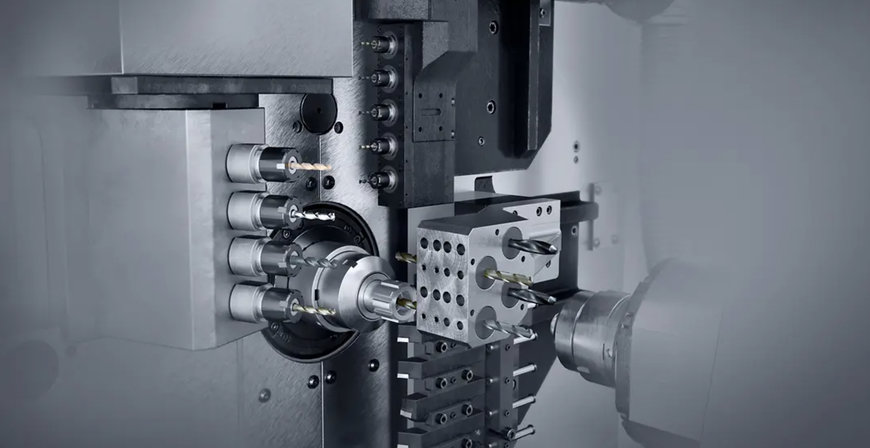
Das Drehen zählt zu den Verfahren der spanenden Formung (Zerspantechnik), die nach der DIN 8580 der Hauptgruppe „Trennen“ zugeordnet sind. Die Formänderung erfolgt demzufolge unter örtlicher Aufhebung des Stoffzusammenhaltes, konkreter durch das Abtrennen von Materialteilchen in Form von Spänen. Die hohe Flexibilität der spanenden Verfahren hinsichtlich der Geometrieerzeugung und der möglichen Fertigungsgenauigkeiten (Maß-, Form- und Lage-Genauigkeiten) sowie die erreichbaren Oberflächenqualitäten ergeben vielfältige Einsatzmöglichkeiten speziell im Bereich der Fertigbearbeitung.
Auf die schneide kommt es an
Grundlegend werden spanende Fertigungsverfahren differenziert in solche mit geometrisch bestimmten und jene mit geometrisch unbestimmten Schneiden. Zum Spanen mit geometrisch bestimmten Schneiden wird ein Werkzeug verwendet, dessen Schneidenanzahl, Geometrie der Schneidteile und Lage der Schneiden zum Werkstück bestimmt sind, wie es beim Drehen oder Fräsen der Fall ist. Spanen mit geometrisch unbestimmten Schneiden ist hingegen ein Trennverfahren, bei dem ein Werkzeug verwendet wird, dessen Schneidenanzahl, Geometrie der Schneidteile und Lage der Schneiden zum Werkstück unbestimmt sind, wie es beim Schleifen der Fall ist. Gemessen am industriellen Einsatz ist die Gruppe "Spanen mit geometrisch bestimmten Schneiden" die bedeutendste.
Drehen nach din
Die DIN (Deutsche Industrie Norm) definiert Drehen als „Spanen mit geschlossener, meist kreisförmiger Schnittbewegung und beliebiger, quer zur Schnittrichtung liegender Vorschubbewegung“. Die Drehachse der Schnittbewegung ist dabei werkstückgebunden, d. h., sie behält ihre Lage zum Werkstück unabhängig von der Vorschubbewegung bei. Das Ziel beim Drehen ist es, das Werkstück in seiner geometrischen Form und in seinen Abmessungen präzise und in Übereinstimmung mit den technischen Zeichnungen herzustellen. Die Werkstückform wird dabei bestimmt durch die Geometrie des Werkzeugs und die Relativbewegungen zwischen Werkstück und Werkzeug, das als Wirkpaar bezeichnet wird.
Differenzierung des drehens im detail
Die Relativbewegungen bei der Zerspanung setzen sich generell aus einer Schnitt- sowie einer oder mehreren Vorschubbewegungen zusammen. Beim Drehen führt in der Regel das Werkstück die umlaufende Schnittbewegung aus und das Werkzeug die erforderlichen Vorschub- und Zustellbewegungen. Die resultierende Bewegung aus Schnitt- und Vorschubbewegungen heißt Wirkbewegung. Die Hauptschnittbewegung erfolgt beim Drehen also durch das zu bearbeitende Werkstück. Die Spanabnahme selbst erfolgt mittels eines sich drehenden Werkstücks, gegen das ein Werkzeug geführt wird, das die Zustell- und Vorschubbewegungen ausführt. Besonders zu beachtenden Schnittdaten sind demzufolge die Schnittgeschwindigkeit, der Vorschub und die Schnitttiefe, mit der das Werkzeug ins Material eingreift.
Drehen ist nicht gleich drehen
Dabei ist Drehen nicht gleich Drehen. Fachlich wird das Drehverfahren zusätzlich nach Merkmalen und Form der Oberfläche differenziert in das Plandrehen, das Runddrehen, Schraubdrehen (u.a. Gewindedrehen), das Wälzdrehen, das Profildrehen und das Formdrehen. Eine weitergehende Differenzierung erfolgt gemäß der Lage der Oberfläche in das Außen- und Innendrehen, unterteilt nach der Oberflächengüte in Schrupp-, Schlicht- und Feindrehen.
Formdrehen von manuell bis CNC
Die Brücke zwischen Tradition und Zukunft der Zerspanung schlägt dabei im Besonderen das Formdrehen – auch wenn der Begriff im allgemeinen Sprachgebrauch der Praxis kaum eine Rolle spielt. Offensichtlich wird die Bedeutung mit dem Hinweis, dass die Form des Werkstücks beim Formdrehen durch die Steuerung der Vorschub- bzw. Schnittbewegung erzeugt wird. Die zitierte Brückenfunktion dokumentiert sich in der Art der Steuerung der Bewegungen, nach denen das Formdrehen klassifiziert ist. Beim sogenannten „Freiformdrehen“ beispielsweise wird die Vorschubbewegung von Hand gesteuert, was spezifische Kenntnisse und aus heutiger Sicht fast schon außergewöhnliche Fertigkeiten verlangt, um die Form des Werkstücks zeichnungsgerecht herstellen zu können. Hingegen wird beim Nachformdrehen bzw. Kopierdrehen die Vorschubbewegung über ein zweidimensionales Bezugsformstück gesteuert. Beim sogenannten „Kinematisch-Formdrehen“ erfolgt die Steuerung der Vorschubbewegung dann (kinematisch) mithilfe eines mechanischen Getriebes.
Das „NC-Formdrehen“ schließlich repräsentiert im weitesten Sinne den aktuellen Stand der modernen Drehtechnik und bietet auch aus der Perspektive von DMG MORI das größte Potenzial. Hier wird die Werkstückform durch Steuerung der Vorschubbewegung mittels eingegebener Daten und Verwenden einer numerischen Steuerung erzeugt.
CNC-Drehen zwischen Tradition und Moderne
Die immensen Fortschritte hinsichtlich der Drehverfahren, der Präzisionswerkzeuge und der Steuerungstechnik erfolgten stets im Wechselspiel mit den Innovationen des Werkzeugmaschinenbaus. Vor allem die fortschreitenden Möglichkeiten der NC-Steuerungen und in der Programmiertechnik haben dabei über das Drehen hinaus das Fenster zur Komplettbearbeitung geöffnet. In der Folge verfügen inzwischen selbst viele Standarddrehmaschinen zumindest über die Option, auch angetriebene Werkzeuge einsetzen zu können. Dadurch ist die Abgrenzung zu Drehbearbeitungszentren kaum mehr trennscharf möglich.
In Drehbearbeitungszentren ermöglichen Revolver mit zusätzlicher Y-Achse und angetriebenen Werkzeugen sowie Spindeln mit C-Achse zur Winkelpositionierung für stirn- und umfangsseitige Fräs- und Bohrbearbeitungen die Komplettbearbeitung selbst komplexer und nicht mehr rotationssymmetrischer Bauteile in einer Aufspannung. Zur qualitativen Prozessgestaltung kommen dabei in der Regel zusätzliche Systeme zur Werkzeugüberwachung, zur Werkstückvermessung sowie Werkzeug- und Werkstückwechseleinrichtungen zum integrierten Einsatz. Damit ist der Weg geebnet in die hybride Königsklasse der Dreh-Fräs-Bearbeitungszentren.
Charakteristisches Merkmal der Dreh-Fräs-Bearbeitungszentren ist die unabhängige, um eine B-Achse schwenkbare Frässpindel, mit der sogar Freiformflächen mit 5-achsig simultanen Achsbewegungen herstellbar sind. Kombinierte Fertigungsverfahren wie das Dreh-Fräsen ermöglichen neben einer deutlichen Steigerung des Zeitspanvolumens auch eine definierte Oberflächenstrukturierung der Werkstücke. Überdies können in der Frässpindel auch Schleifwerkzeuge (mit geometrisch unbestimmter Schneide) für noch präzisere Finish-Bearbeitung in derselben Aufspannung eingesetzt werden, bei gleichzeitiger Reduzierung der Durchlaufzeit.
CNC-Drehmaschinen für jede Anwendung
Mit über 150 Jahren Erfahrung im Bereich Drehen verfügt DMG MORI über ein ganzheitliches Technologie Know-how, das sich in rund 20 Baureihen verschiedener CNC-Drehmaschinen widerspiegelt: Von der vielseitigen Universaldrehmaschine über innovative Dreh-Fräszentren (Turn & Mill) bis hin zum hoch wirtschaftlichen Produktionsdrehen wird dabei ein breites Anwendungsspektrum abgedeckt.
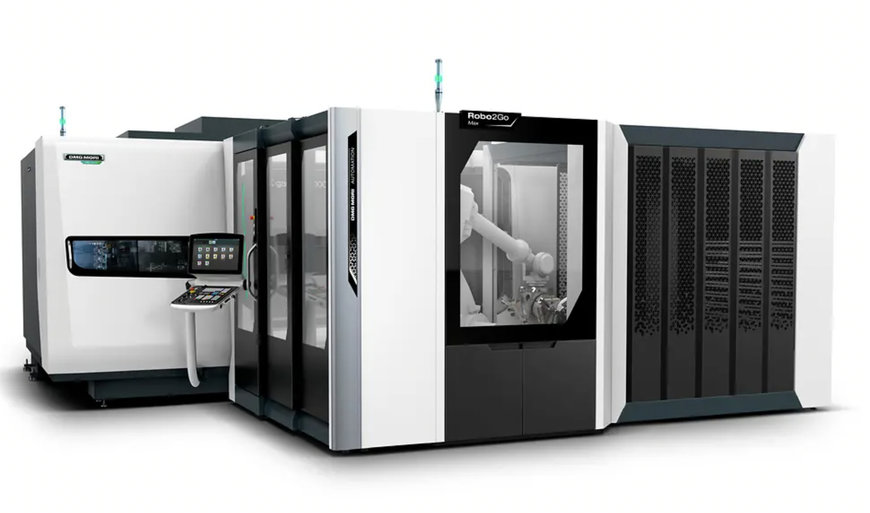
Die NC-Steuerung revolutionierte in der zweiten Hälfte des vorigen Jahrhunderts den Werkzeugmaschinenbau. Sie bildete gleichfalls den Grundstein für eine einzigartige Erfolgsgeschichte von DMG MORI im Bereich der Drehtechnologie. Heute umfasst das Portfolio günstige Revolver-Drehmaschine ebenso wie flexiblen Universaldrehmaschinen mit direkt-angetriebenen Werkzeugen, Gegenspindel oder Reitstock. Im Zusammenspiel mit zukunftsweisenden Steuerungssystemen bilden diese Maschinen das universelle Rückgrat unzähliger Zerspanungsbetriebe. Flankiert wird das Programm noch dazu durch unzählige Automationsangebot für ein breites Stückzahlspektrum.
Wo Universaldrehmaschinen an ihre Grenzen stoßen, fangen die integrierten Turn & Mill-Bearbeitungszentren von DMG MORI erst an. Als Multifunktionsmaschinen ermöglicht diese Königsklasse der Zerspanung das Drehen und das 5-Achs-Fräsen sowie das Simultanfräsen mit fünf Achsen in einem Arbeitsraum. Sie kommt überall dort zum Einsatz, wo anspruchsvolle Werkstücke effektiv und effizient komplett fertig bearbeitet werden müssen. Für die nötige Flexibilität im Bereich der Werkzeugverfügbarkeit sorgen derweil umfangreiche Kettenmagazine, deren Kapazität sich in den Grenzen der Wirtschaftlichkeit beliebig ausweiten lässt.
Wo also früher unterschiedliche Werkzeugmaschinen mehrere Prozessschritte in der Metallbearbeitung durchführten, ist heute lediglich ein Dreh-Fräszentrum erforderlich. Dadurch entfallen Rüstzeiten, während Durchlaufzeiten sinken und – da manuelle Umspannvorgänge entfallen – die Fertigungsqualität steigt. Implantate in der Medizintechnik und Turbinenblätter in der Aerospace-Industrie gehören hier ebenso zu den potenziellen Anwendungsbereichen der Turn & Mill-Komplettbearbeitung wie Fahrwerksteile im Automobilbau oder große Kurbelwellen im Schiffsbau.
Drehverfahren
Drehen nicht gleich Drehen. Fachlich wir dieses Fertigungsverfahren nochmals nach Merkmalen und Form der Oberfläche differenziert:
- Plandrehen (Erzeugung einer ebenen, senkrecht zur Drehachse des Werkstücks liegenden Fläche),
- Runddrehen (Erzeugung einer kreiszylindrischen, zur Drehachse des Werkstücks koaxial liegenden Fläche),
- Schraubdrehen (Erzeugung von Schraubflächen mit einem Profilwerkzeug),
- Wälzdrehen (Erzeugung von rotationssymmetrischen Wälzflächen, wobei das Profilwerkzeug eine mit der Vorschubbewegung simultane Wälzbewegung ausführt),
- Profildrehen (das Profilwerkzeug wird im Werkstück abgebildet),
- Formdrehen (Werkstückform wird durch Steuerung der Vorschub- und Schnittbewegung erzeugt) unterschieden.
Fordern Sie weitere Informationen an…
