
metalworkingmag.de
16
'26
Written on Modified on
MAPAL stellt zweite Generation des MEGA-Deep-Drill-Alu für die Aluminiumbearbeitung vor
Das neue Werkzeug verfügt über vergrößerte Kühlkanäle und erreicht Bohrtiefen von bis zu 40xD.
mapal.com
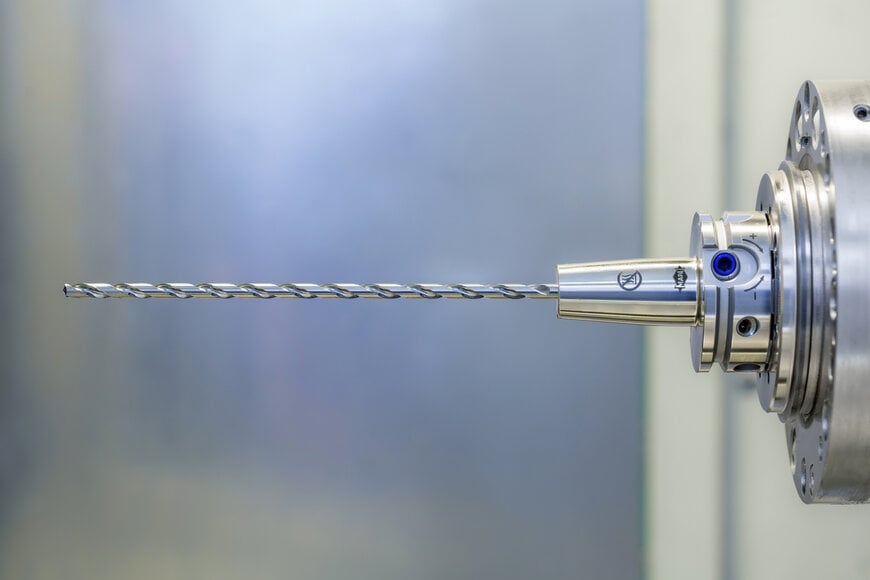
MAPAL hat die zweite Generation des MEGA-Deep-Drill-Alu auf den Markt gebracht – ein Werkzeug, das speziell entwickelt wurde, um den Herausforderungen beim Tiefbohren in Aluminium gerecht zu werden. Der neue Bohrer wurde primär für die Automobilindustrie und den allgemeinen Maschinenbau konzipiert und unterstützt hohe Vorschübe sowie eine zuverlässige Spanabfuhr bei einem breiten Spektrum von Werkstoffen, von Knetlegierungen bis hin zu Gussaluminium mit hohem Siliziumgehalt. Er ist in Durchmessern von 3 mm bis 16 mm erhältlich und ermöglicht extreme Bohrlängen von 15xD bis zu 40xD.
Optimierte Geometrie für Querbohrungen und schräge Austritte
Um die Prozessstabilität bei extremen Bohrtiefen aufrechtzuerhalten, verfügt der MEGA-Deep-Drill-Alu über ein angepasstes Kerndurchmesserprofil in Kombination mit vier Führungsfasen. Dieses Design sorgt für eine präzise Werkzeugführung über die gesamte Bohrungstiefe und dämpft Vibrationen selbst beim Durchqueren komplexer innerer Bauteilgeometrien wie Querbohrungen oder schrägen Austritten. Das Werkzeug besitzt eine gerade Hauptschneide, die makroskopische Fehler und Gratbildung reduziert, während eine Doppel-Ausspitzung und feinstgeschliffene Spannuten den kontinuierlichen Abtransport von Aluminiumspänen beschleunigen. In Praxistests erreichte der Bohrer Vorschübe von bis zu 0,4 Millimetern pro Umdrehung und wies Standzeiten von bis zu 3,2 Kilometern gebohrtem Material auf.
Volumenstarke Kühlung und konfigurierbare Beschichtungen
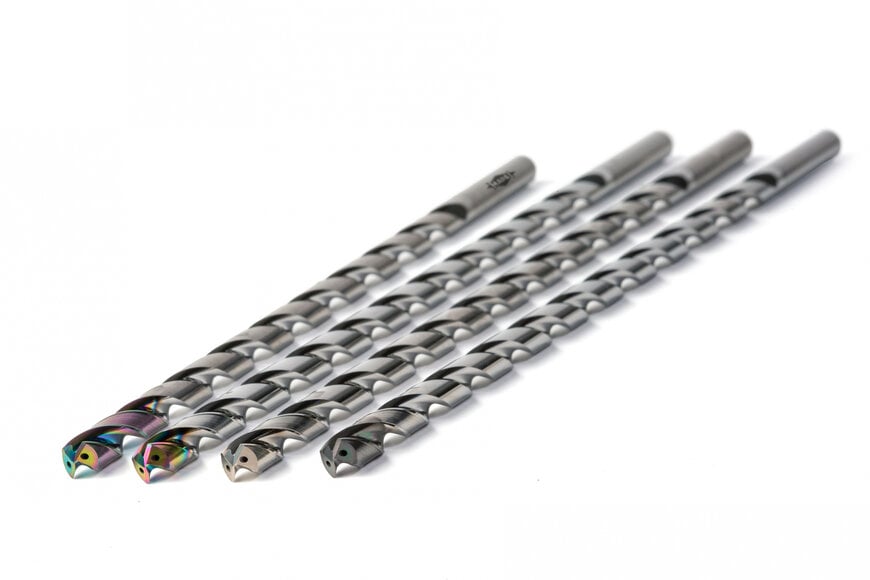
Ein entscheidendes Unterscheidungsmerkmal des Designkonzepts der zweiten Generation ist die interne Kühlungsarchitektur. MAPAL hat die Kühlkanäle um 20 Prozent vergrößert, wodurch ein deutlich höheres Kühlmittelvolumen direkt zur Hauptschneide und zu den Ecken geleitet wird. Dieses fortschrittliche Wärmemanagement minimiert den Verschleiß und erhält die Bruchfestigkeit, was besonders beim Einsatz von Minimalmengenschmierung (MMS) von Vorteil ist. Um den unterschiedlichen abrasiven Eigenschaften gerecht zu werden, kann das unbeschichtete Grundwerkzeug mit zwei konfigurierbaren Kopfbeschichtungen versehen werden. Diese Flexibilität ermöglicht es Herstellern, die Verschleißfestigkeit des Bohrers präzise an den spezifischen Siliziumgehalt der jeweiligen Aluminiumlegierung und die Kühlstrategie der Fertigungsstätte anzupassen.
Zusätzlicher Kontext: Handhabung von Aufbauschneiden beim tiefen Aluminiumbohren
Dieser Abschnitt beschreibt technische Spezifikationen und die Wettbewerbsanalyse, die in der ursprünglichen Produktankündigung nicht enthalten sind.
Das Tiefbohren in Aluminium (typischerweise definiert als Verhältnis von Tiefe zu Durchmesser von mehr als 10xD) stellt im Vergleich zur Stahlbearbeitung vor einzigartige tribologische Herausforderungen. Die hohe Duktilität und der niedrige Schmelzpunkt von Aluminium machen es extrem anfällig für Adhäsion, was zur Bildung einer „Aufbauschneide“ (Built-up Edge, BUE) führt, bei der sich das erweichte Material direkt auf dem Hartmetall-Schneidwerkzeug festschweißt. Wenn Späne nicht rasch evakuiert werden, stauen sie sich in den Spannuten, was zu einem katastrophalen Werkzeugbruch tief im Bohrungsinneren führt. Darüber hinaus enthalten Gussaluminiumlegierungen, die in Automobil-Motorblöcken verwendet werden, hohe Konzentrationen an Silizium, um die Gießfähigkeit zu verbessern. Diese Siliziumausscheidungen wirken wie hochabrasiver, mikroskopisch kleiner Sand innerhalb der Metallmatrix und verschleißen Standard-Schneidkanten rasant. Die Kombination aus polierten Spannuten (zur Reduzierung von Reibung und Vermeidung von BUE), spezialisierten Hartstoffbeschichtungen (gegen Siliziumverschleiß) und übergroßen Kühlkanälen (zum kraftvollen Ausspülen von Spänen mit Hochdruckflüssigkeit oder MMS-Aerosolen) ist unerlässlich, um deterministische, kontinuierliche Fertigungsprozesse in hochvolumigen Automobil-Produktionslinien aufrechtzuerhalten.
Bearbeitet von dem Industrieredakteur Lekshman Ramdas mit KI-Unterstützung.
www.mapal.com
Fordern Sie weitere Informationen an…
