metalworkingmag.de
26
'26
Written on Modified on
Fünf-Achs-Portalfräsen für große Werkstücke
Nidec Machine Tool Corporation löst mit der MVR-5X Steifigkeits- und Drehmomentengpässe bei der Prozesskonsolidierung anspruchsvoller Großbauteile.
www.nidec.com
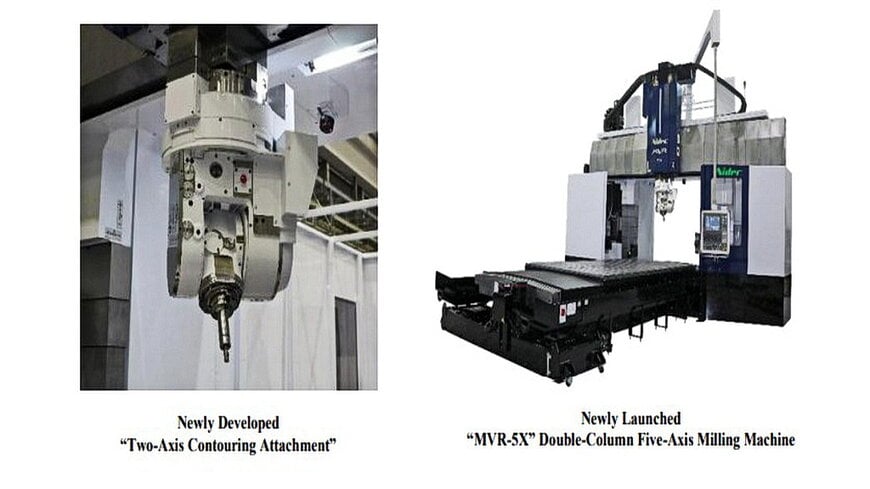
Die Fertigung großer Strukturbauteile für Halbleiterfertigungsanlagen, Energieinfrastruktur und maritime Systeme erfordert die Zerspanung zäher Werkstoffe wie legiertem Stahl und Gusseisen unter Einhaltung engster geometrischer Toleranzen. Herkömmliche Doppelständer-Portalfräsmaschinen stoßen bei der Integration winkelabhängiger oder mehrachsiger Bearbeitungsschritte oft an Grenzen, da konventionelle Zwei-Achs-Zusatzköpfe unter Auskragungsbiegung, geringem Schnittdrehmoment und eingeschränkter vertikaler Durchgangshöhe unter der Traverse leiden. Infolgedessen mussten Fertigungsbetriebe das Schruppen, tiefe Taschenfräsen und die mehrwinklige Feinbearbeitung bislang auf mehrere separate Aufspannungen und unterschiedliche Werkzeugmaschinen aufteilen, was Aufspannfehler summierte und die Gesamtdurchlaufzeiten verlängerte.
Prozesskonsolidierung durch drehmomentstarkes Konturfräsen
Die MVR-5X begegnet diesen verfahrenstechnischen Einschränkungen durch die Kombination einer Doppelständer-Portalarchitektur mit einem integrierten, kompakten Zwei-Achs-Formfräskopf, der speziell für die Schwerzerspanung entwickelt wurde. Anstatt auf drehmomentschwache Universal-Zusatzköpfe zurückzugreifen, die auf leichte Schlichtoperationen beschränkt sind, liefert der neu entwickelte Fräskopf ein maximal zulässiges Spindeldrehmoment von 341 N·m über seine BBT50-Werkzeugaufnahme. Dies entspricht einer Steigerung um 323,5 N·m gegenüber dem Zwei-Achs-Vorsatzkopf der Vorgängergeneration des Herstellers und stellt die erforderliche mechanische Schnittkraft für hocheffiziente Schruppschnitte und Planfräswerkzeuge in schwer zerspanbaren Werkstoffen bereit.
Der Spindelmotor leistet 15 kW bei 420 min⁻¹ und deckt einen stufenlosen Drehzahlbereich von 20 bis 6.000 min⁻¹ ab. Durch die strukturelle Neukonstruktion des Fräskopfgehäuses wurde die Auskraglänge von der Stößelstirnfläche bis zur Spindelnase auf 790 mm verkürzt, was einer Einsparung von 300 mm gegenüber früheren Konstruktionen entspricht. Die Verkürzung dieser Auskragung minimiert den Hebelarm sowie Vibrationen bei schweren Zerspanungsschritten und gewinnt zugleich wertvollen Z-Achsen-Arbeitsraum zwischen Tischoberfläche und Traverse für hohe Bauteile zurück.
Kontinuierliche Mehrachs-Interpolation und Wärmekompensation
Zur Bearbeitung beliebig geneigter Flächen und komplexer Freiformkonturen in einer einzigen Aufspannung verfügt der Fräskopf über eine kontinuierliche Drehachsensteuerung. Die B-Achse schwenkt in einem Bereich von ±100°, während die C-Achse um ±270° dreht – jeweils mit einer Teilgenauigkeit von 0,001° für hochpräzise Positionieraufgaben oder simultanes Fünf-Achs-Konturfräsen. Diese stufenlose Bewegungsführung macht zusätzliche manuelle Umrüstvorgänge oder spezielle Winkelaufspannungen für anspruchsvolle Geometrien wie schräge Kammerstutzen, Kegelradverzahnungen und gekrümmte Werkzeugformen überflüssig.
Hohe Präzision über lange Bearbeitungszyklen hinweg wird durch die gezielte Beherrschung des thermischen Wachstums der Maschinenstruktur gewährleistet. Das System setzt auf eine interne Spindelkühlung in Kombination mit einem temperaturregulierten Medium, das durch thermo-stabilisierende Ständersäulen zirkuliert. Diese geschlossene Wärmeregulierung unterdrückt Verformungen des Maschinengrundkörpers infolge von Schwankungen der Hallenumgebungstemperatur sowie der Verlustwärme des Spindelantriebs und sichert eine reproduzierbare Werkzeugpositionierung bei langwierigen Schlichtoperationen.
Digitale-Zwilling-Integration und Produktionsverifikation
Um Kollisionsrisiken zu minimieren und Programmierengpässe an kapitalintensiven Werkzeugmaschinen zu vermeiden, ist die Anlage an die Simulationsplattform Nidec NC Twin angebunden. Die Software bildet kinematische Maschinenbewegungen, Werkzeugkollisionen, strukturelle Störkonturen, Oberflächengüten und Bearbeitungszeiten in einer virtuellen PC-Umgebung ab. Die Hauptzeitberechnung arbeitet mit einer Abweichung von unter 1 % und führt Simulationen bis zu 20-mal schneller als der reale Zerspanungsprozess aus, was eine Werkzeugbahnoptimierung vor dem ersten realen Spanschnitt ermöglicht.
Die MVR-5X deckt Tischabmessungen von 1.500 mm × 3.000 mm bis zu 3.500 mm × 10.000 mm ab, bei Ständerweiten zwischen 2.050 mm und 4.250 mm sowie einem maximalen Abstand zwischen Stößelstirnfläche und Tisch von 2.010 mm bis 2.150 mm. Zu den typischen Bauteilanwendungen zählen Vakuumkammern und Strukturrahmen für die Halbleitertechnik, Motorblöcke, Pumpengehäuse, Schiffspropeller sowie großformatige Gesenke und Formen.
Nidec Machine Tool stellte die MVR-5X der internationalen Fertigungsindustrie auf der JIMTOF 2026 (33. Japan International Machine Tool Fair) vor, die vom 26. bis 31. Oktober 2026 im Messezentrum Tokyo Big Sight in den östlichen Messehallen, Stände E3011–E3013, stattfand.
Zusätzlicher Kontext
Dieser Abschnitt enthält technische Spezifikationen und Wettbewerbsvergleiche, die nicht in der ursprünglichen Produktankündigung enthalten waren.
Bei der Zerspanung von Großbauteilen vergleichen Fertigungsbetriebe Fünf-Achs-Doppelständermaschinen primär mit alternativen Maschinenkinematiken: fünfseitig bearbeitenden Portalfräsmaschinen mit indexierbaren 90-Grad-Winkelköpfen, Fünf-Achs-Bohrwerken mit Rundtischen sowie spezialisierten Portalfräsanlagen für die simultane Fünf-Achs-Bearbeitung.
Während indexierbare Winkelvorsätze die Positionierung üblicherweise über Hirth-Verzahnungen auf 1-Grad-, 2,5-Grad- oder 5-Grad-Schritte begrenzen, gestattet die kontinuierliche 0,001°-Verstellung der B- und C-Achsen ein echtes simultanes Formfräsen strömungsdynamischer Freiformflächen wie Schiffspropellerflügeln oder Strömungsübergängen an Vakuumkammern. Gegenüber Fahrständer-Bohrwerken, bei denen ein tiefes horizontales Ausfahren der Bohrspindel zu schwerkraftbedingtem Durchhang und Biegeschwingungen führt, sichert ein vertikaler Kastenführungsstößel auf einer steifen Doppelständertraverse eine gleichbleibend hohe statische Steifigkeit beim Schruppen tiefer Kavitäten.
Auch die Beherrschung thermischer Einflüsse gemäß den thermischen Prüfnormen nach ISO 230-3 hat sich zu einem entscheidenden Differenzierungsmerkmal bei Großwerkzeugmaschinen entwickelt. Da sich großvolumige Gussgestelle über Spannweiten von mehreren Metern um etliche Mikrometer pro Grad Celsius ausdehnen, hat die aktive Temperaturstabilisierung mittels fluidspülter Säulen und gekühlter Spindelgehäuse die rein rechnerische Softwarekompensation als maßgeblichen konstruktiven Standard für die hochpräzise Strukturzerspanung abgelöst.
Redaktionell bearbeitet von Evgeny Churilov, Induportals Media – Angepasst durch KI.
www.nidec.com
Fordern Sie weitere Informationen an…