
metalworkingmag.de
01
'26
Written on Modified on
Wendeschneidplatten-Eckfräser für instabile Aufspannungen
Tungaloy erweitert seine TungForce-Rec-Frässerie um neue zöllige Zahnteilungen, um Vibrationen beim tiefen Eckfräsen in Aufspannungen mit geringer Steifigkeit zu unterdrücken.
tungaloy.com
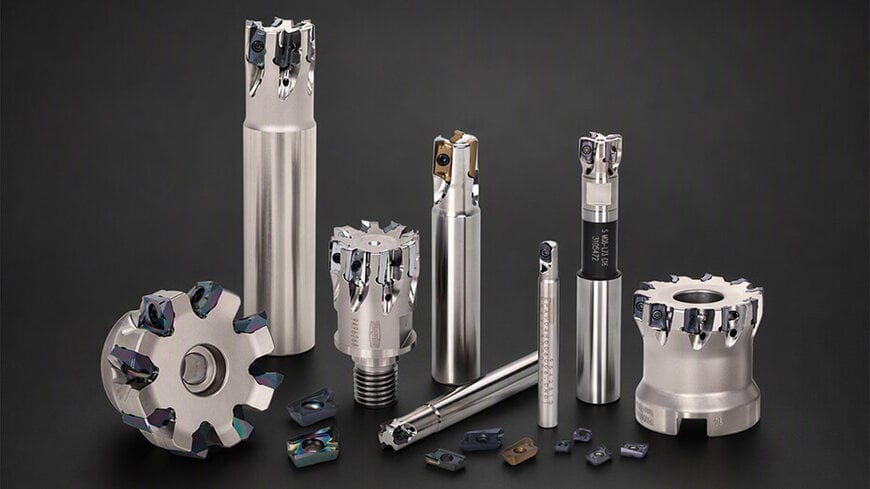
Die Zerspanung komplexer, dünnwandiger Werkstücke in der Luft- und Raumfahrt-, Automobil-, Werkzeug- und Formenbau-, Energieerzeugungs- sowie der allgemeinen Industrietechnik stellt kontinuierliche Anforderungen an die Prozessstabilität. Dies gilt insbesondere dann, wenn lange Werkzeugauskragungen oder spindelseitig geringe Steifigkeiten selbsterregte Ratterschwingungen und vorzeitigen Schneidkantenverschleiß hervorrufen. Um harmonischen Resonanzen und unzureichenden Oberflächengüten in nordamerikanischen Fertigungsbetrieben mit zölligen Werkzeugaufnahmen entgegenzuwirken, hat Tungaloy seine Hochpräzisions-Eckfrässerie TungForce-Rec um neue Trägerkörper in den Baugrößen 12 und 18 erweitert.
Schwingungs- und Durchbiegungskontrolle beim Fräsen mit langen Auskragungen
Beim Eckfräsen, Nuten und Taschenfräsen können radiale Schnittkräfte hochfrequente Werkzeugdurchbiegungen auslösen, sobald die Werkzeuge weit über die Spindelnase hinausragen. Bei instabilen Spannsituationen – wie etwa beim Spannen komplexer, asymmetrischer Bauteile oder auf älteren Maschinenplattformen – greifen bei eng geteilten Fräskörpern häufig zu viele Zähne gleichzeitig in den Werkstoff ein. Diese kontinuierlich hohen Schnittkräfte verstärken Vibrationen, verschlechtern die Ra-Oberflächenrauheit und verkürzen die Standzeit der Wendeschneidplatten.
Um diesen Resonanzerscheinungen entgegenzuwirken, müssen Zahnteilung, Schnittkräfte und Spindelleistung aufeinander abgestimmt werden. Zerspanungsmechaniker benötigen insbesondere im mittleren Durchmesserbereich um 2 Zoll (50,8 mm) spezifische Zähnezahlen, um Erregerfrequenzen zu unterbrechen, ohne die Prozessproduktivität zu beeinträchtigen.
V-Boden-Spanngeometrie und Teilungsvarianten
Die TungForce-Rec-Fräser nutzen zweischneidige Wendeschneidplatten, die über eine V-förmige Prismengeometrie an der Plattenunterseite fixiert werden. Dieser Formschluss arretiert jede Schneidplatte mit einer einzigen Klemmschraube mechanisch im Plattensitz. Die winkligen Anlageflächen wirken Fliehkräften und radialen Verschiebungen bei hohen Spanungsdicken entgegen, was eine hohe Steifigkeit der Schneidkante sowie Wiederholgenauigkeit bei 90°-Schultern gewährleistet. Die Programmerweiterung adressiert die Schnittkraftdynamik durch abgestimmte Plattendichten für die nordamerikanische Fertigungspraxis:
In der Baugröße 12 (Aufsteckfräsenserie TPAV12) führt Tungaloy eine 8-zahnige Ausführung für Fräserdurchmesser von 2 Zoll (50,8 mm) ein. Diese Geometrie ist zwischen den bestehenden 5-zahnigen weit geteilten und 12-zahnigen eng geteilten Fräskörpern positioniert und definiert ein Zwischenniveau für Spanraumvolumen und Vorschubgeschwindigkeit, das ein ausgewogenes Verhältnis von Zerspanungsleistung und Vibrationsdämpfung bietet.
In der größeren Baugröße 18 (Aufsteckfräsenserie TPAV18) ergänzt eine 5-zahnige Variante die 2-Zoll-Fräskörper (50,8 mm). Diese weit geteilte Anordnung reduziert die Anzahl der gleichzeitig im Eingriff befindlichen Schneiden im Vergleich zur 7-zahnigen Standardversion, wodurch die Leistungsaufnahme der Spindel sinkt und die Werkzeugdurchbiegung verringert wird. Ergänzend erweitert ein 8-zahniger Fräskörper mit einem Durchmesser von 2,5 Zoll (63,5 mm) den Einsatzbereich beim Fräsen tiefer Absätze bei eingeschränkter Werkstücksteifigkeit.
Technische Kenndaten und Systemintegration
Das TungForce-Rec-Programm deckt axiale Schnitttiefen von bis zu 16,5 mm (0,650 Zoll) über verschiedene Schnittstellen ab:
Zöllige Werkzeugausführungen unterstützen die Baugrößen 06, 12 und 18 und decken Fräserdurchmesser von 0,313 Zoll bis 6 Zoll bei axialen Schnitttiefen von 0,236 Zoll bis 0,650 Zoll ab. Die metrischen Varianten umfassen die Baugrößen 04, 06, 12 und 18 für Werkzeugdurchmesser von 6,0 mm bis 160 mm und Schnitttiefen von 4,0 mm bis 16,5 mm.
Als Werkzeugschnittstellen stehen Zylinderschäfte, Aufsteckfräsdorne sowie modulare Einschraubköpfe zur Verfügung. Die modularen Ausführungen lassen sich mit dem TungFlex-Werkzeugsystem von Tungaloy kombinieren, sodass anwendungsspezifische Schaftverlängerungen und Dämpfungsadapter gewählt werden können, um Auskraglängen bei tiefen Gesenkkavitäten und Strukturbauteilen im Flugzeugbau zu minimieren.
Zusätzlicher Kontext
Dieser Abschnitt enthält technische Spezifikationen und Leistungsvergleiche, die nicht in der ursprünglichen Produktankündigung enthalten waren.
Das Eckfräsen mit Wendeschneidplatten basiert herkömmlich auf Standard-ISO/ANSI-Formen wie APMT/APKT-Parallelogrammen oder für Fräsköpfe adaptierten CCGT/CNMG-Drehplatten. Konventionelle Plattensitze mit flachem Boden verlassen sich primär auf Reibschluss und seitliche Anlagetoleranzen, um Querschnittkräfte aufzunehmen. Bei unterbrochenem Schnitt kann dies zu Mikrobewegungen führen, die Schraubenermüdung oder Plattensitzdeformationen begünstigen.
Prismen- bzw. V-Boden-Plattensitze, ähnlich den mechanischen Verriegelungen bei Hochvorschubfrässystemen, verteilen die axialen und radialen Schnittkräfte auf zwei definierte Ebenen. Diese Konstruktion erzielt eine mechanische Haltekraft, die Drei-Schrauben-Keilspannungen vergleichbar ist, während der Vollmaterialquerschnitt des Fräskörpers für interne Kühlschmierstoffkanäle und höhere Zahnteilungen erhalten bleibt.
Beim Schruppen und Vorschlichten im mittleren Durchmesserbereich dienen ungleiche Zahnteilungen und weit geteilte Konstruktionen als mechanische Schwingungsdämpfer. Durch variierende Teilungswinkel oder eine Verringerung des gleichzeitigen Zahneingriffs auf weniger als zwei Schneidkanten bleiben zyklische Erregerkräfte unterhalb des Schwellenwerts, der bei gängigen Spindelschnittstellen (einschließlich SK40/BT40) selbsterregtes Rattern auslöst.
Bearbeitet von Evgeny Churilov, Induportals Media – Angepasst durch KI.
www.tungaloy.com
Fordern Sie weitere Informationen an…
