
metalworkingmag.de
28
'26
Written on Modified on
Optimierung geschlossener Passfedernuten mit modularen Fräsköpfen
Die Tungaloy Corporation stellt den Wechselkopf-Schaftfräser TungMeister VVFH vor, der Bohren, Nutenfräsen und Schlichten in einem kontinuierlichen Bearbeitungsablauf vereint.
tungaloy.com
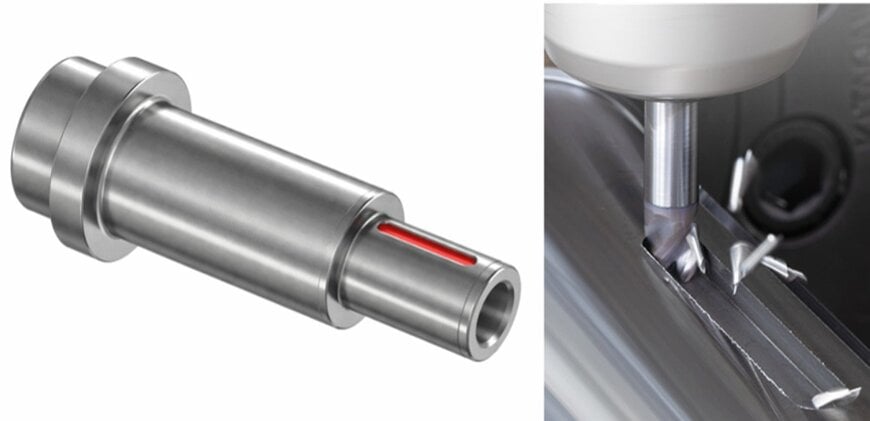
Dieses Werkzeug wurde für die Fertigung von Kraftübertragungen in den Bereichen Automobilbau, Luft- und Raumfahrt, Schwermaschinenbau und Elektrofahrzeugantriebe entwickelt und behebt die mechanischen Engpässe bei der Herstellung geschlossener Passfedernuten. Der Fräskopf kombiniert eine zentrumschnittfähige Bohrgeometrie mit Funktionen zum seitlichen Nuten- und Eckenfräsen innerhalb einer modularen Werkzeugplattform.
Kinematische Restriktionen bei der Fertigung geschlossener Nuten
Die Bearbeitung geschlossener Passfedernuten auf rotierenden Wellen erfordert Kompromisse bei der Werkzeugbahn. Da geschlossene Taschen keinen seitlichen Werkzeugeintritt von der Werkstückgrenze aus erlauben, nutzen Zerspanungsmechaniker üblicherweise drei Prozessrouten, die jeweils betriebliche Nachteile aufweisen:
Erstens vermeidet das zirkulare oder lineare Ramping mit einem Standard-Schaftfräser zwar Werkzeugwechsel, erfordert jedoch lange Eintauchwege. Bei tiefen Nutgeometrien verlängert die ausgedehnte Rampingbahn die Zykluszeiten und setzt die Schneidkanten variablen axial-radialen Kraftvektoren aus.
Zweitens reduzieren wiederholte flache Zustellungen mit geringer axialer Schnitttiefe die mechanische Belastung, vervielfachen jedoch die Anzahl der Durchläufe. Dieser Ansatz erhöht die Zykluszeiten und führt zu ungleichmäßigem Werkzeugverschleiß.
Drittens trennt das Vorbohren eines Pilotlochs mit anschließendem Nutfräsen und Randschlichten die mechanischen Aufgaben. Diese Methode erfordert jedoch zwei bis drei separate Schneidwerkzeuge, freie Magazinplätze, angetriebene Werkzeugeinheiten auf Drehzentren und häufige Werkzeugwechsel. In hochflexiblen oder platzbeschränkten Revolvern von Drehmaschinen erhöhen dedizierte Pilotbohrer den Rüst- und Verwaltungsaufwand.
Integrierte Werkzeuggeometrie für multidirektionale Bearbeitung
Das TungMeister-VVFH-System verbindet drei mechanische Merkmale, um das vertikale Eintauchen und das hochbelastete seitliche Fräsen zu verknüpfen:
- Drei Zentrumschnittkanten: Die Werkzeuggeometrie verfügt über drei bis zur Werkzeugmitte reichende Schneidkanten. Beim Eintauchen entlang der Z-Achse greifen alle drei Schneiden gleichzeitig ein. Dies verteilt die axialen Schnittkräfte gleichmäßig über das Werkzeugprofil, verhindert ein Festsetzen im Zentrum und gewährleistet ein stabiles Eintauchen in den vollen Werkstoff ohne Pilotbohrung.
- Vergrößertes Spannutenvolumen: Das axiale Eintauchen in Vollmaterial behindert den Spanabfluss, da die umgebenden Werkstückwände die Schneidzone einengen. Der VVFH-Kopf besitzt tiefe Spankammern mit 150 Prozent des Nutenvolumens konventioneller Schaftfräserkonstruktionen. Dieses Volumen verhindert Spänestau beim direkten axialen Eintauchen und Spänenachschneiden bei anschließenden Vollschnitt-Vorschubbewegungen.
- Ungleiche Drallsteigung: Der Übergang vom vertikalen Eintauchen zum Vollnutfräsen mit 100 Prozent Radialkontakt erzeugt hohe Radialkräfte und instationäre Schwingungsanregungen. Der variable Drallwinkel unterbricht harmonische Vibrationszyklen, dämpft Rattermarken und stabilisiert die Wandbearbeitung bei vollem Werkzeugeingriff.
Schaftkonfigurationen und strukturelle Steifigkeit
Der Betrieb multidirektionaler Fräsköpfe erfordert die Kontrolle von Werkzeugabdrängungen, die durch radiale Kraftvektoren während des Vollnutfräsens und Schlichtens entstehen. Zwei Schaftarchitekturen optimieren die Dynamik:
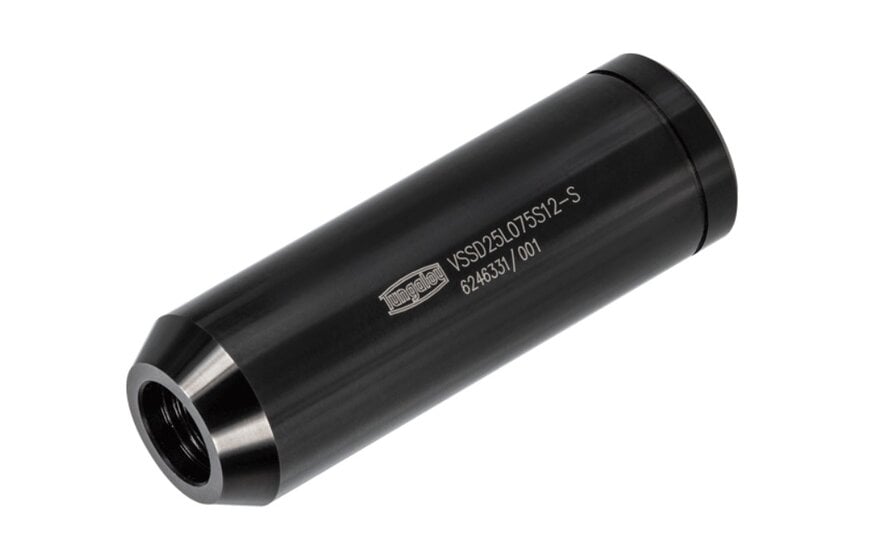
- VSSD-Schäfte mit hoher Steifigkeit: Da der Schaftdurchmesser größer ausgeführt ist als das Verbindungsgewinde des Wechselkopfes, widersteht diese Konstruktion den Biegemomenten bei starker radialer Schnittbelastung. In internen Schnitttests zeigte der VSSD-Schaft ein ratterfreies Fräsverhalten bei bis zu dreifacher axialer Schnitttiefe im Vergleich zu Vollhartmetallfräsern.
- Integrierte VER-Spannzangenschäfte: Diese Konfiguration wurde für angetriebene Werkzeugeinheiten auf Drehmaschinen, Langdrehautomaten und Multitasking-Zentren konzipiert und integriert die Schnittstelle direkt in ER-Spannzangenaufnahmen der Baugrößen ER11 bis ER25. Der Verzicht auf Zwischenaufnahmen verkürzt die Auskragung und bewahrt die Systemsteifigkeit in kompakten Maschinenräumen.
Industrielle Produktionsanwendungen
Praxisdaten aus dem Maschinenbau belegen Zykluszeitverkürzungen und einen stabilisierten Werkzeugverschleiß:
Bei der Bearbeitung einer Elektromotorenwelle aus dem legierten Vergütungsstahl SCM440 (27 bis 35 HRC) mit 10 mm Nutbreite, 400 mm Nutlänge und 4,5 mm Schnitttiefe veränderte der Wechsel von einem 8-mm-HSS-Werkzeug auf einen 8-mm-VVFH-Kopf der Sorte AH715 auf einem VSSD-Schaft das Verschleißverhalten. Schneidkantenbrüche wurden vollständig vermieden und durch planbaren Freiflächenverschleiß ersetzt. Die Standmenge stieg bei gleicher Schnittgeschwindigkeit von 23 Metern pro Minute und einem Vorschub von 45 Millimetern pro Minute von fünf auf 30 Werkstücke pro Schneidkopf.
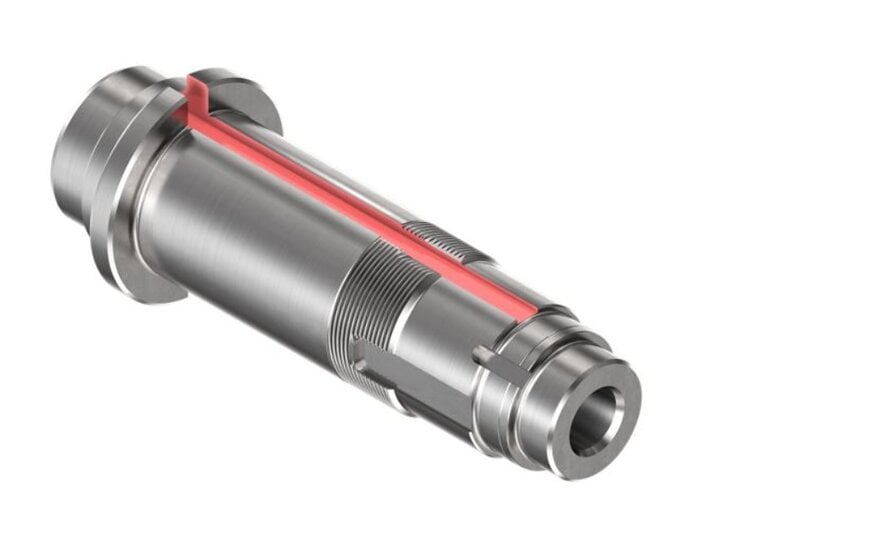
Bei einer Getriebewelle aus den Einsatzstählen SCM420 und SCM430 wurden drei separate Arbeitsschritte (Vorbohren mit Flachbohrer, Schruppfräsen, Randschlichten) mit einem 10-mm-VVFH-Kopf auf zwei Schritte reduziert. Bei einer Bohrgeschwindigkeit von 60 Metern pro Minute (Zahnvorschub 0,03 mm) und einer Nutfräsgeschwindigkeit von 100 Metern pro Minute (axiale Tiefe 3,5 mm, Zahnvorschub 0,07 mm) erreichte das Werkzeug ein Zeitspanvolumen von 23,4 Kubikzentimetern pro Minute bei reduzierten Werkzeugwechselzeiten.
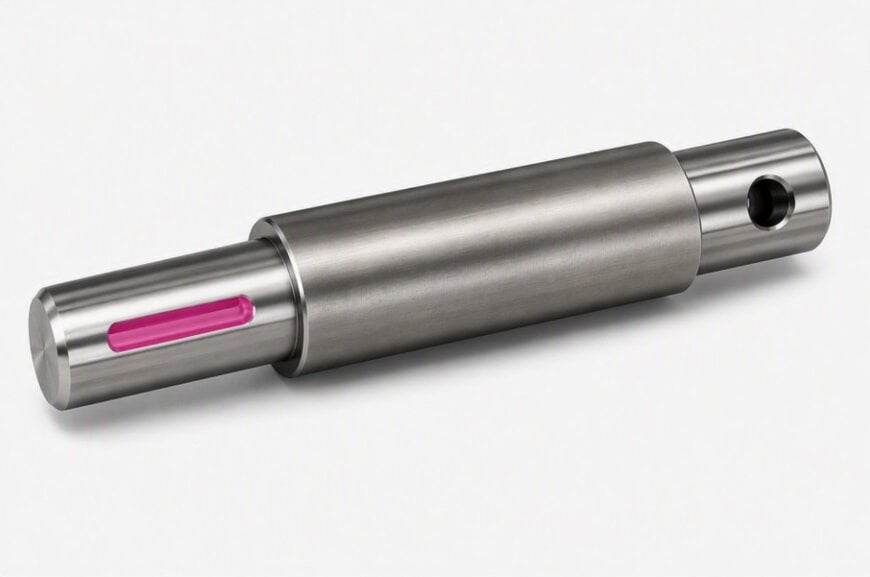
Bei einer Passfedernut in einer Dieselmotorenwelle aus dem Vergütungsstahl S45C (8 mm Breite, 5 mm Tiefe, 58 mm Länge) ersetzte der konsolidierte Prozess ein zweistufiges Verfahren eines Mitbewerbers. Die Erhöhung des Zahnvorschubs auf 0,03 mm steigerte den Vorschub von 95 auf 215 Millimeter pro Minute. Dies erhöhte den Durchsatz von 126 auf 160 Werkstücke pro Werkzeugkopf und senkte die Bearbeitungszeit von 240 auf 75 Sekunden.
Zusätzlicher Kontext
Dieser Abschnitt beschreibt technische Spezifikationen und Wettbewerbs-Benchmarking, die nicht in der ursprünglichen Produktankündigung enthalten waren.
Modulare Schaftfrässysteme mit Hartmetall-Wechselköpfen verbinden die Steifigkeit von Vollhartmetallwerkzeugen mit der schnellen Wechselbarkeit von Wendeplattensystemen. Zu den vergleichbaren Plattformen im Segment der Passfedernutenbearbeitung gehören die Linien Iscar Multi-Master (wie MM TS und zentrumschnittfähige MM-EC-Ausführungen) sowie die Seco-Minimaster-Reihe.
Der Leistungsvergleich modularer Frässysteme basiert auf drei Kriterien:
Steifigkeit der Schraubverbindung, axiale Eintauchfähigkeit und Spankammervolumen beim Vollnutfräsen.
Praxisdaten aus dem Maschinenbau belegen Zykluszeitverkürzungen und einen stabilisierten Werkzeugverschleiß:
Bei der Bearbeitung einer Elektromotorenwelle aus dem legierten Vergütungsstahl SCM440 (27 bis 35 HRC) mit 10 mm Nutbreite, 400 mm Nutlänge und 4,5 mm Schnitttiefe veränderte der Wechsel von einem 8-mm-HSS-Werkzeug auf einen 8-mm-VVFH-Kopf der Sorte AH715 auf einem VSSD-Schaft das Verschleißverhalten. Schneidkantenbrüche wurden vollständig vermieden und durch planbaren Freiflächenverschleiß ersetzt. Die Standmenge stieg bei gleicher Schnittgeschwindigkeit von 23 Metern pro Minute und einem Vorschub von 45 Millimetern pro Minute von fünf auf 30 Werkstücke pro Schneidkopf.
Bei einer Getriebewelle aus den Einsatzstählen SCM420 und SCM430 wurden drei separate Arbeitsschritte (Vorbohren mit Flachbohrer, Schruppfräsen, Randschlichten) mit einem 10-mm-VVFH-Kopf auf zwei Schritte reduziert. Bei einer Bohrgeschwindigkeit von 60 Metern pro Minute (Zahnvorschub 0,03 mm) und einer Nutfräsgeschwindigkeit von 100 Metern pro Minute (axiale Tiefe 3,5 mm, Zahnvorschub 0,07 mm) erreichte das Werkzeug ein Zeitspanvolumen von 23,4 Kubikzentimetern pro Minute bei reduzierten Werkzeugwechselzeiten.
Bei einer Passfedernut in einer Dieselmotorenwelle aus dem Vergütungsstahl S45C (8 mm Breite, 5 mm Tiefe, 58 mm Länge) ersetzte der konsolidierte Prozess ein zweistufiges Verfahren eines Mitbewerbers. Die Erhöhung des Zahnvorschubs auf 0,03 mm steigerte den Vorschub von 95 auf 215 Millimeter pro Minute. Dies erhöhte den Durchsatz von 126 auf 160 Werkstücke pro Werkzeugkopf und senkte die Bearbeitungszeit von 240 auf 75 Sekunden.
Zusätzlicher Kontext
Dieser Abschnitt beschreibt technische Spezifikationen und Wettbewerbs-Benchmarking, die nicht in der ursprünglichen Produktankündigung enthalten waren.
Modulare Schaftfrässysteme mit Hartmetall-Wechselköpfen verbinden die Steifigkeit von Vollhartmetallwerkzeugen mit der schnellen Wechselbarkeit von Wendeplattensystemen. Zu den vergleichbaren Plattformen im Segment der Passfedernutenbearbeitung gehören die Linien Iscar Multi-Master (wie MM TS und zentrumschnittfähige MM-EC-Ausführungen) sowie die Seco-Minimaster-Reihe.
Der Leistungsvergleich modularer Frässysteme basiert auf drei Kriterien:
Steifigkeit der Schraubverbindung, axiale Eintauchfähigkeit und Spankammervolumen beim Vollnutfräsen.
- Steifigkeit der Schnittstelle: Das Tungaloy-TungMeister-System nutzt eine geschraubte Hartmetall-Schaft-Verbindung zur Aufnahme radialer Biegemomente. Vergleichsweise setzen Systeme wie Iscar Multi-Master auf Vollhartmetall-Gewindeverbindungen mit radialen Planflächen, während Seco Minimaster ein zentrales Innengewinde mit Doppelkontaktflächen verwendet. Der verstärkte Kernquerschnitt des VSSD-Schafts dient dazu, den statischen Steifigkeitsunterschied zwischen modularen Systemen und Vollhartmetallfräsern zu minimieren.
- Übergang vom Bohren zum Nutfräsen: Die meisten drei- und vierschneidigen Wechselköpfe dieser Kategorie nutzen ungleiche Schneidenteilungen zur Vibrationsdämpfung, verfügen jedoch nicht immer über eine echte Zentrumschnittgeometrie für das direkte Z-Achsen-Eintauchen. Standardmäßige Hochvorschub- oder Eckfräsköpfe erfordern Rampingwinkel zwischen 1 und 3 Grad, um Schnitte ohne Schnittgeschwindigkeit im Zentrum zu umgehen. Der VVFH-Kopf ermöglicht durch Zentrumschnitt an allen drei Schneiden vertikale Vorschübe von bis zu 0,03 mm pro Zahn in Kohlenstoff- und legierten Stählen ohne Vorbohren.
- Spanvolumen beim Vollnutfräsen: Bei Nutfräsbearbeitungen mit einem Durchmesserverhältnis von 1xD wird die Standzeit häufig durch den Spanabfluss und nicht durch den Freiflächenverschleiß begrenzt. Zweischneidige modulare Eintauchfräser (wie Seco Minimaster Plunging) bieten maximalen Spanraum, begrenzen jedoch den Tischvorschub. Vierschneidige modulare Köpfe schränken dagegen den Spanraum ein. Die dreischneidige Geometrie mit einer Spankammervergrößerung um 150 Prozent schafft ein Gleichgewicht, das Zahnvorschübe zwischen 0,03 und 0,07 mm ermöglicht und Späne auch ohne Hochdruck-Innenkühlung sicher abführt.
Fordern Sie weitere Informationen an…
