
metalworkingmag.de
20
'26
Written on Modified on
Integration der Verzahntechnik auf Multitasking-Bearbeitungszentren
DMG MORI führt Softwarelösungen ein, um die vollständige Zahnradherstellung und In-Prozess-Messung auf Standard-Multitasking-Bearbeitungszentren zu ermöglichen.
en.dmgmori.com
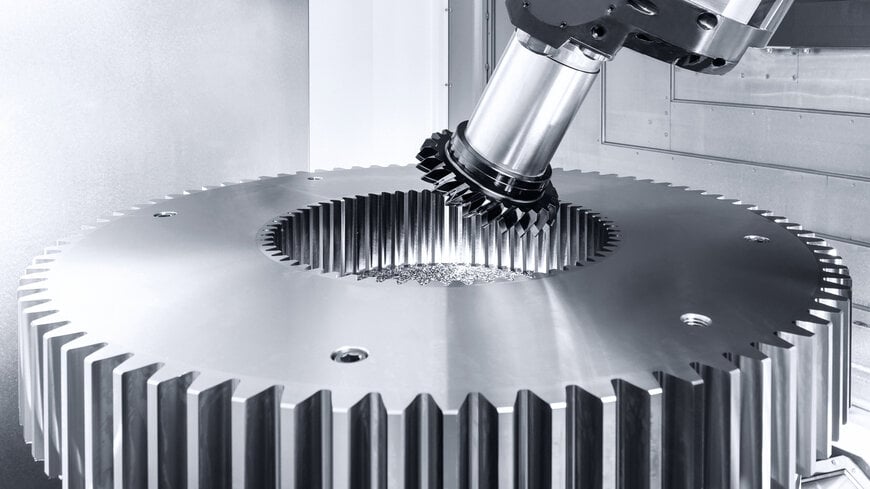
DMG MORI hat eine Reihe von Softwarelösungen und Technologiezyklen eingeführt, mit denen sich umfassende Verzahnungsprozesse in standardmäßige 5-Achs-Bearbeitungszentren und Dreh-Fräszentren integrieren lassen. Diese Entwicklung ermöglicht es Lohnfertigern und mittelständischen Betrieben in verschiedenen Bereichen der industriellen Fertigung, spezialisierte Zahnradbearbeitungen durchzuführen, ohne in dedizierte Sondermaschinen investieren zu müssen.
Prozessintegration und geometrische Modifikationen
Die Software gearMILL bietet ein CAM-Modul, das Standard-Zerspanungswerkzeuge zur Herstellung komplexer Zahnradgeometrien nutzt. Diese Lösung ermöglicht spezifische Profil- und Flankenmodifikationen, um Tragbilder an die jeweiligen Anwendungsanforderungen anzupassen. Dabei wird eine Verzahnungsqualität von größer oder gleich 5 nach DIN/ISO-Standards erreicht, was den Anforderungen für Prototypen, Ersatzteile und kleine Produktionsserien entspricht.
Prozessspezifische Zyklen für effiziente Produktion
Für wiederkehrende Fertigungsaufgaben bietet das System spezifische Technologiezyklen, die als reine Softwarelösungen auf neuen oder bestehenden Maschinen nachgerüstet werden können. Der Zyklus gearSKIVING 2.0 arbeitet bis zu achtmal schneller als konventionelle Verfahren und ermöglicht die Herstellung von Innen- und Außenverzahnungen bis Modul 11 mit einer Qualitätsstufe von größer oder gleich 7. Auf Dreh-Fräszentren der Baureihen NTX und CTX TC erstreckt sich diese Funktion auch auf Schrägverzahnungen mit Zahnersatz. Weitere Optionen umfassen gearHOBBING für Stirnräder und schrägverzahnte Stirnräder, gearBROACHING für das positionsorientierte Räumen von Innen- und Außenverzahnungen bis Modul 4 sowie gearSHAPING für gezielte Stoßoperationen.
In-Prozess-Messtechnik und Automatisierung
Die Integration eines optischen Laserscanners ermöglicht die Messung im geschlossenen Regelkreis direkt im Arbeitsraum während des Produktionsprozesses. Der Scanner erfasst 70.000 Messpunkte pro Sekunde, wobei mehr als 80 Prozent der Messpunkte innerhalb einer Toleranz von plus oder minus 2 Mikrometern liegen, was der Präzision einer externen Koordinatenmessmaschine entspricht. Diese In-situ-Metrologie erfordert keine separaten Bauteiltransfers und Umspannvorgänge, wodurch sich die Anzahl der Prozessschritte von zehn auf sechs reduziert und die Gesamtfertigungszeit um mehr als 50 Prozent verkürzt wird. Dieses Einspannverfahren unterstützt die 6-Seiten-Komplettbearbeitung und erleichtert den Einsatz automatisierter Handhabungssysteme wie dem Robo2Go.
Zusätzlicher Kontext
Dieser Abschnitt enthält technische Spezifikationen und wettbewerbsfähiges Benchmarking, die nicht in der ursprünglichen Produktankündigung enthalten waren.
Die Multitasking-Verzahnung stellt einen Wandel von traditionellen, dedizierten Wälzfräs- und Stoßmaschinen hin zu multifunktionalen CNC-Plattformen dar. Vergleichbare Branchenlösungen alternativer Werkzeugmaschinenhersteller nutzen ebenfalls spezialisierte Softwarezyklen, um die Rotationsachsen für das Wälzschälen und Wälzfräsen zu synchronisieren. Während dedizierte Verzahnungsmaschinen einen höheren Durchsatz für die automobile Großserienfertigung erzielen, bieten Multitasking-Zentren mit integrierter Software die geometrische Flexibilität und Einspannpräzision, die für die Lohnfertigung kleiner bis mittlerer Losgrößen erforderlich sind. Die mit Standard-Fräswerkzeugen erreichte Genauigkeit der DIN-Qualität 5 etabliert eine Basis, die den technischen Anforderungen von Standard-Industriemaschinenkomponenten entspricht, ohne dass sekundäre Schlichtoperationen auf Spezialmaschinen erforderlich sind.
Bearbeitet von Evgeny Churilov, Induportals Media - Angetrieben durch KI.
www.de.dmgmori.com
Fordern Sie weitere Informationen an…
