
metalworkingmag.de
12
'26
Written on Modified on
DMG MORI erweitert ULTRASONIC-Präzisionsserie um größere Plattform
Die neue ULTRASONIC 80 Precision kombiniert Fräsen und Schleifen und bietet höchste Genauigkeit, Automatisierungsbereitschaft sowie energieeffiziente Bearbeitung.
en.dmgmori.com
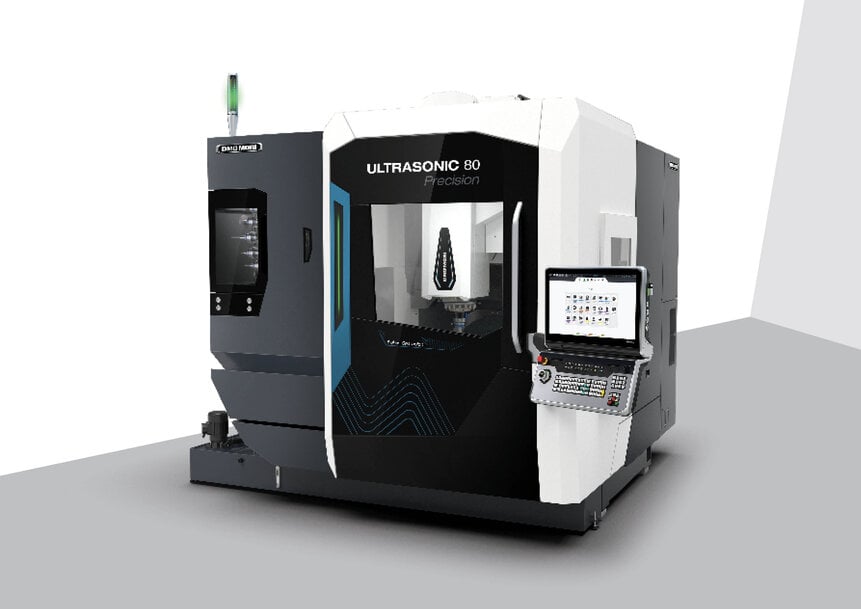
Mit einem Arbeitsraum von 800 x 600 x 510 mm kann die DMG MORI ULTRASONIC 80 Precision eine Vielzahl von Bauteilen aufnehmen.
DMG MORI bringt das Präzisionsbearbeitungszentrum ULTRASONIC 80 auf den Markt, um den sich wandelnden Anforderungen moderner Industriezweige gerecht zu werden. Mit dieser Einführung wird eine integrierte Basis für die hochfrequente, kinetische Bearbeitung technischer Bauteile geschaffen, die darauf ausgelegt ist, Zerspanungsleistung, strukturelle Bauteilintegrität und Anlagenflexibilität innerhalb der globalen digitalen Lieferkette zu optimieren.
Die kontinuierliche Standardisierung mehrachsiger Bearbeitungsverfahren wirkt sich direkt auf das automobile Daten-Ökosystem und die lokalen Lieferketten der Halbleiter- und Luftfahrtindustrie aus. Durch die Erweiterung einer einheitlichen, ultraschallunterstützten Spindelarchitektur auf einen größeren Arbeitsraum können Präzisionshersteller die Produktionszyklen verkürzen und Mikrorisse eliminieren, wie sie üblicherweise bei der Bearbeitung fortschrittlicher Konstruktionswerkstoffe entstehen. Diese technologische Harmonisierung adressiert direkt die zunehmende strukturelle Komplexität von Positioniereinheiten und Wafer-Chucks sowie die wachsenden industriellen Anforderungen an eine nachweisbare kinematische Positionierung im Submikrometerbereich.
Kinematische Überlagerung und prozessübergreifende Integration für Mehrfachszenarien
Der strukturelle Aufbau der ULTRASONIC 80 Precision nutzt ein umfassendes Kinematik-Layout mit einem erweiterten Arbeitsraum von 800 mal 600 mal 510 Millimetern. Die Maschine nimmt Werkstücke bis zu einem maximalen Durchmesser von 800 Millimetern, einer Höhe von 400 Millimetern und einer strukturellen Tragfähigkeit von 350 Kilogramm auf. Um eine effiziente Produktion zu erreichen, integriert die Architektur ultraschallunterstützte Frä- und Schleifoperationen in einer einzigen, unveränderten Materialaufspannung. Dadurch werden kumulierte Ausrichtungsfehler vermieden, die durch das Umspannen von Bauteilen zwischen Einzelmaschinen entstehen.
Die primäre kinematische Sequenz umfasst eine speedMASTER-Rotationsspindel, die mit 20.000 Umdrehungen pro Minute arbeitet und mit einem induktiven Aktor mit standardisierter HSK-63-Werkzeugschnittstelle gekoppelt ist. Dieser Aktor überlagert die Standard-Rotationsbewegung des Schneidwerkzeugs mit einer hochfrequenten axialen Vibration, was zu einem pulsierenden Mikroeingriff zwischen der Diamantschneidkante und dem Werkstückmaterial führt. Dieser hochfrequente Kontakt reduziert wechselnde Prozesskräfte, kontrolliert Kantenausbrüche und optimiert die Spülung der Partikel in der aktiven Schneidzone. Dies verdoppelt die Werkzeugstandzeit bei der Bearbeitung hart-spröder Substrate wie Zerodur-Glaskeramik, Siliziumkarbid und Hartmetallen. Die simultane Fünf-Achs-Positionierung wird durch einen starren Schwenkrundtisch mit einem Schwenkbereich von -35 Grad bis +110 Grad unterstützt, ergänzt durch eine direkt angetriebene C-Achse, die sich mit 300 Umdrehungen pro Minute bewegt, um kontinuierliche axiale Schleifzyklen auszuführen.
Strukturelle Steifigkeit und thermisch überwachte Präzision
Die Aufrechterhaltung der mechanischen Ausrichtung unter dynamischen Bearbeitungsbelastungen erfordert eine steife strukturelle Dämpfung und kontinuierliche thermische Abfuhrkreisläufe. Das physische Grundgerüst des Systems besteht aus einem schweren monolithischen Maschinengussbett und breiteren Achsführungsgeometrien, die darauf ausgelegt sind, strukturelle Vibrationen zu isolieren. Dieses robuste Layout garantiert eine zertifizierte Standardpositioniergenauigkeit von unter 5 Mikrometern sowie einen auf 6 Mikrometer kalibrierten geometrischen Rundheitsprüfparameter.
Die thermische Stabilisierung wird durch ein intelligentes, geschlossenes Kühlsystem aufrechterhalten, das wärmeerzeugende Baugruppen von den strukturellen Gusskomponenten isoliert. Diese Architektur lässt temperaturgeführte Flüssigkeit durch die internen Linearführungswagen, die Kugelgewindetrieb-Mutternbaugruppen, die Lager des Rundtisches und das Hauptspindelgehäuse zirkulieren. Die Minimierung der lokalen Wärmeausdehnung verhindert geometrische Abweichungen bei langzyklischen Bearbeitungen auf temperaturempfindlichen optischen Substraten und strukturellen Halbleiterkomponenten.
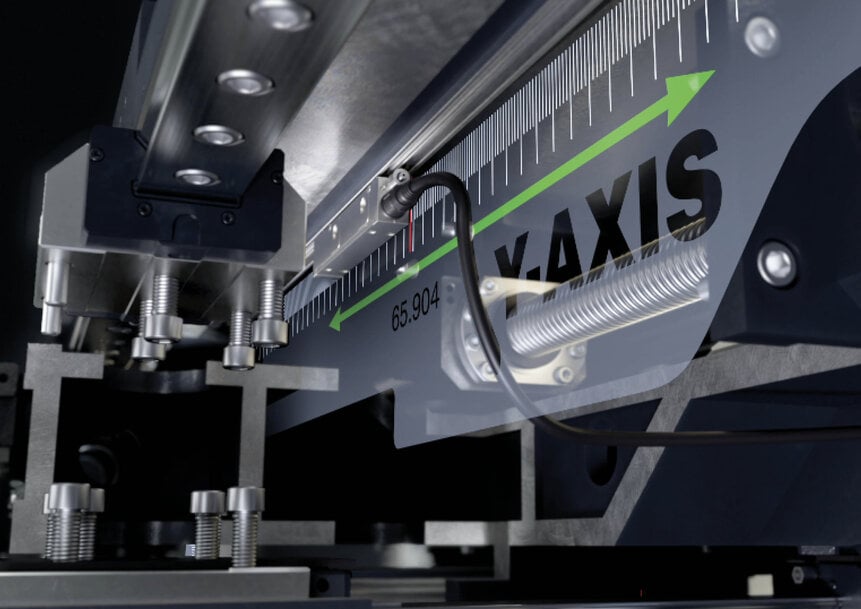
Breitere Linearführungen mit Präzisionskühlsystemen gewährleisten die hohe Positioniergenauigkeit der DMG MORI ULTRASONIC 80 Precision.
Automatisierte Transformation des Lebenszyklus und digitale Vernetzung
Der Übergang zu automatisierten Fabrikabläufen verändert das Kapazitätsprofil und die strukturelle Auslastung des Systems in der Produktionshalle. Die Maschine verfügt standardmäßig über ein Werkzeugwechselmagazin mit 60 Plätzen, das auf eine Konfiguration mit 120 Plätzen erweitert werden kann, um komplexe mehrstufige Fräs-, Bohr- und Schleifsequenzen ohne manuelles Eingreifen des Bedieners zu unterstützen. Die Betriebszyklen können über integrierte Automatisierungsschnittstellen skaliert werden, wodurch die Maschine an Werkstückhandling-Knickarmroboter wie die Robo2Go Milling- und MATRIS-Netzwerke oder an modulare Palettenwechselkarusselle einschließlich der PH 150- und PH Cell 300-Plattformen angepasst werden kann.
Das digitale Framework basiert auf dem ERGOline X-Bedienpult, auf dem eine CELOS X-Softwarearchitektur auf einem numerischen Steuerungsprozessor Siemens SINUMERIK ONE läuft. Diese Konfiguration ermöglicht die vollständige Integration in automatisierte Industrienetzwerke unter Nutzung spezialisierter Technologiezyklen, die Vorschubgeschwindigkeiten und Ultraschallamplituden basierend auf dem Live-Spindellast-Feedback automatisch modulieren. Um eine ressourceneffiziente Fertigung zu unterstützen, verfügt die Plattform über ein spezielles GREENMODE-Betriebssystem, das den Gesamtenergieverbrauch des Systems im Vergleich zu älteren Bearbeitungsgeräten um mehr als 20 Prozent senkt und damit den strukturellen Kriterien für eine nachhaltige industrielle Infrastruktur entspricht.
Zusätzlicher Kontext:
Dieser Abschnitt detailliert technische Spezifikationen und Wettbewerbs-Benchmarking, die nicht in der ursprünglichen Produktankündigung enthalten waren
Die Markteinführung der DMG MORI ULTRASONIC 80 Precision setzt einen klaren technologischen Maßstab auf dem Markt für die mehrachsige Bearbeitung fortschrittlicher Werkstoffe, wo die Bearbeitung komplexer technischer Keramiken traditionell langsames, manuelles Koordinatenschleifen oder spezielle Ultraschall-Werkzeughalteradaptionen erforderte, die auf Standard-Fräszentren nachgerüstet wurden. Innerhalb der Kategorie der hochkapazitiven Fünf-Achs-Ultraschallbearbeitung steht das System in direktem Wettbewerb mit fortschrittlichen Hochpräzisionsplattformen anderer Werkzeugmaschinenhersteller, einschließlich spezialisierter Bearbeitungszentren für technische Keramik von Makino und Ultrapräzisions-Universalfräsmaschinen von Hermle.
Im Vergleich zu traditionellen Ultrapräzisions-Fünf-Achs-Bearbeitungsplattformen wie der Hermle C 32 U oder der Makino V33i etabliert die ULTRASONIC 80 Precision ein völlig anderes mechanisches Materialabtragsprofil für fortschrittliche Keramiken. Während die Hermle C 32 U eine außergewöhnliche Positioniergenauigkeit und starre Portalstrukturen für Standard-Frässtähle und Superlegierungen bietet, fehlt ihr ein integriertes induktives Ultraschall-Aktorsystem in ihrer Standard-Spindellinie. Die Bearbeitung hart-spröder Materialien wie Siliziumkarbid auf einer konventionellen Hochgeschwindigkeitsfräsmaschine ohne hochfrequente axiale Vibrationskräfte zwingt die Schneidwerkzeuge dazu, sich kontinuierlich durch das Substrat zu pflügen. Dieser konventionelle Ansatz erhöht den Werkzeugverschleiß um bis zu 200 Prozent und führt zu erheblichen Mikrorissen in den Randzonen empfindlicher Bauteile.
Im breiteren internationalen Markt umfasst der spezialisierte Wettbewerb die vertikalen Ultrapräzisions-Bearbeitungszentren von Makino, die ihre Genauigkeit durch hochsteife Strukturen und Linearbahnen im Submikrometerbereich optimieren. Diese Systeme verlassen sich jedoch oft auf extrem schnelllaufende, konventionelle Schleifzyklen (bis zu 40.000 Umdrehungen pro Minute), um fortschrittliche Materialien langsam abzutragen. Die ULTRASONIC 80 Precision setzt dem ihr hybrides Prozessintegrationsmodell entgegen, das Drehzahlen von 20.000 Umdrehungen pro Minute mit einer hochfrequenten axialen Überlagerung über den HSK-63-Aktor kombiniert. Diese kinematische Kombination reduziert die mechanischen Prozesskräfte insgesamt, wodurch die Maschine höhere Materialabtragsraten als Nicht-Ultraschall-Anlagen erzielen kann, während die identischen geometrischen Toleranzen beibehalten werden.
Darüber hinaus verdeutlicht der Vergleich der Maschine mit ihrem kleineren Vorgänger, der ULTRASONIC 60 Precision, wie die strukturelle Skalierung auf einen Bauraum von 800 mal 600 mal 510 Millimetern ihre Zielanwendungen verändert. Während die kleinere 60er-Serie auf kompakte Dentalimplantate und kleinere optische Komponenten beschränkt ist, erweitert die 80er-Serie den Workflow auf großflächige Halbleiter-Wafer-Chucks und astronomische Spiegelelemente bis zu 350 Kilogramm. Durch die direkte Integration automatisierter Roboterhandling-Netzwerke in den offenen Regelkreis von CELOS X und Siemens SINUMERIK ONE wird sichergestellt, dass Echtzeit-Anpassungen an den physischen Werkzeugkontaktpunkten mit minimaler Latenz erfolgen, was einen reproduzierbaren Produktionsmaßstab für fortschrittliche strukturelle Keramikkomponenten etabliert.
Bearbeitet von Natania Lyngdoh, Induportals-Redakteurin, mit Unterstützung von KI.
www.dmgmori.com
DMG MORI bringt das Präzisionsbearbeitungszentrum ULTRASONIC 80 auf den Markt, um den sich wandelnden Anforderungen moderner Industriezweige gerecht zu werden. Mit dieser Einführung wird eine integrierte Basis für die hochfrequente, kinetische Bearbeitung technischer Bauteile geschaffen, die darauf ausgelegt ist, Zerspanungsleistung, strukturelle Bauteilintegrität und Anlagenflexibilität innerhalb der globalen digitalen Lieferkette zu optimieren.
Die kontinuierliche Standardisierung mehrachsiger Bearbeitungsverfahren wirkt sich direkt auf das automobile Daten-Ökosystem und die lokalen Lieferketten der Halbleiter- und Luftfahrtindustrie aus. Durch die Erweiterung einer einheitlichen, ultraschallunterstützten Spindelarchitektur auf einen größeren Arbeitsraum können Präzisionshersteller die Produktionszyklen verkürzen und Mikrorisse eliminieren, wie sie üblicherweise bei der Bearbeitung fortschrittlicher Konstruktionswerkstoffe entstehen. Diese technologische Harmonisierung adressiert direkt die zunehmende strukturelle Komplexität von Positioniereinheiten und Wafer-Chucks sowie die wachsenden industriellen Anforderungen an eine nachweisbare kinematische Positionierung im Submikrometerbereich.
Kinematische Überlagerung und prozessübergreifende Integration für Mehrfachszenarien
Der strukturelle Aufbau der ULTRASONIC 80 Precision nutzt ein umfassendes Kinematik-Layout mit einem erweiterten Arbeitsraum von 800 mal 600 mal 510 Millimetern. Die Maschine nimmt Werkstücke bis zu einem maximalen Durchmesser von 800 Millimetern, einer Höhe von 400 Millimetern und einer strukturellen Tragfähigkeit von 350 Kilogramm auf. Um eine effiziente Produktion zu erreichen, integriert die Architektur ultraschallunterstützte Frä- und Schleifoperationen in einer einzigen, unveränderten Materialaufspannung. Dadurch werden kumulierte Ausrichtungsfehler vermieden, die durch das Umspannen von Bauteilen zwischen Einzelmaschinen entstehen.
Die primäre kinematische Sequenz umfasst eine speedMASTER-Rotationsspindel, die mit 20.000 Umdrehungen pro Minute arbeitet und mit einem induktiven Aktor mit standardisierter HSK-63-Werkzeugschnittstelle gekoppelt ist. Dieser Aktor überlagert die Standard-Rotationsbewegung des Schneidwerkzeugs mit einer hochfrequenten axialen Vibration, was zu einem pulsierenden Mikroeingriff zwischen der Diamantschneidkante und dem Werkstückmaterial führt. Dieser hochfrequente Kontakt reduziert wechselnde Prozesskräfte, kontrolliert Kantenausbrüche und optimiert die Spülung der Partikel in der aktiven Schneidzone. Dies verdoppelt die Werkzeugstandzeit bei der Bearbeitung hart-spröder Substrate wie Zerodur-Glaskeramik, Siliziumkarbid und Hartmetallen. Die simultane Fünf-Achs-Positionierung wird durch einen starren Schwenkrundtisch mit einem Schwenkbereich von -35 Grad bis +110 Grad unterstützt, ergänzt durch eine direkt angetriebene C-Achse, die sich mit 300 Umdrehungen pro Minute bewegt, um kontinuierliche axiale Schleifzyklen auszuführen.
Strukturelle Steifigkeit und thermisch überwachte Präzision
Die Aufrechterhaltung der mechanischen Ausrichtung unter dynamischen Bearbeitungsbelastungen erfordert eine steife strukturelle Dämpfung und kontinuierliche thermische Abfuhrkreisläufe. Das physische Grundgerüst des Systems besteht aus einem schweren monolithischen Maschinengussbett und breiteren Achsführungsgeometrien, die darauf ausgelegt sind, strukturelle Vibrationen zu isolieren. Dieses robuste Layout garantiert eine zertifizierte Standardpositioniergenauigkeit von unter 5 Mikrometern sowie einen auf 6 Mikrometer kalibrierten geometrischen Rundheitsprüfparameter.
Die thermische Stabilisierung wird durch ein intelligentes, geschlossenes Kühlsystem aufrechterhalten, das wärmeerzeugende Baugruppen von den strukturellen Gusskomponenten isoliert. Diese Architektur lässt temperaturgeführte Flüssigkeit durch die internen Linearführungswagen, die Kugelgewindetrieb-Mutternbaugruppen, die Lager des Rundtisches und das Hauptspindelgehäuse zirkulieren. Die Minimierung der lokalen Wärmeausdehnung verhindert geometrische Abweichungen bei langzyklischen Bearbeitungen auf temperaturempfindlichen optischen Substraten und strukturellen Halbleiterkomponenten.
Breitere Linearführungen mit Präzisionskühlsystemen gewährleisten die hohe Positioniergenauigkeit der DMG MORI ULTRASONIC 80 Precision.
Automatisierte Transformation des Lebenszyklus und digitale Vernetzung
Der Übergang zu automatisierten Fabrikabläufen verändert das Kapazitätsprofil und die strukturelle Auslastung des Systems in der Produktionshalle. Die Maschine verfügt standardmäßig über ein Werkzeugwechselmagazin mit 60 Plätzen, das auf eine Konfiguration mit 120 Plätzen erweitert werden kann, um komplexe mehrstufige Fräs-, Bohr- und Schleifsequenzen ohne manuelles Eingreifen des Bedieners zu unterstützen. Die Betriebszyklen können über integrierte Automatisierungsschnittstellen skaliert werden, wodurch die Maschine an Werkstückhandling-Knickarmroboter wie die Robo2Go Milling- und MATRIS-Netzwerke oder an modulare Palettenwechselkarusselle einschließlich der PH 150- und PH Cell 300-Plattformen angepasst werden kann.
Das digitale Framework basiert auf dem ERGOline X-Bedienpult, auf dem eine CELOS X-Softwarearchitektur auf einem numerischen Steuerungsprozessor Siemens SINUMERIK ONE läuft. Diese Konfiguration ermöglicht die vollständige Integration in automatisierte Industrienetzwerke unter Nutzung spezialisierter Technologiezyklen, die Vorschubgeschwindigkeiten und Ultraschallamplituden basierend auf dem Live-Spindellast-Feedback automatisch modulieren. Um eine ressourceneffiziente Fertigung zu unterstützen, verfügt die Plattform über ein spezielles GREENMODE-Betriebssystem, das den Gesamtenergieverbrauch des Systems im Vergleich zu älteren Bearbeitungsgeräten um mehr als 20 Prozent senkt und damit den strukturellen Kriterien für eine nachhaltige industrielle Infrastruktur entspricht.
Zusätzlicher Kontext:
Dieser Abschnitt detailliert technische Spezifikationen und Wettbewerbs-Benchmarking, die nicht in der ursprünglichen Produktankündigung enthalten waren
Die Markteinführung der DMG MORI ULTRASONIC 80 Precision setzt einen klaren technologischen Maßstab auf dem Markt für die mehrachsige Bearbeitung fortschrittlicher Werkstoffe, wo die Bearbeitung komplexer technischer Keramiken traditionell langsames, manuelles Koordinatenschleifen oder spezielle Ultraschall-Werkzeughalteradaptionen erforderte, die auf Standard-Fräszentren nachgerüstet wurden. Innerhalb der Kategorie der hochkapazitiven Fünf-Achs-Ultraschallbearbeitung steht das System in direktem Wettbewerb mit fortschrittlichen Hochpräzisionsplattformen anderer Werkzeugmaschinenhersteller, einschließlich spezialisierter Bearbeitungszentren für technische Keramik von Makino und Ultrapräzisions-Universalfräsmaschinen von Hermle.
Im Vergleich zu traditionellen Ultrapräzisions-Fünf-Achs-Bearbeitungsplattformen wie der Hermle C 32 U oder der Makino V33i etabliert die ULTRASONIC 80 Precision ein völlig anderes mechanisches Materialabtragsprofil für fortschrittliche Keramiken. Während die Hermle C 32 U eine außergewöhnliche Positioniergenauigkeit und starre Portalstrukturen für Standard-Frässtähle und Superlegierungen bietet, fehlt ihr ein integriertes induktives Ultraschall-Aktorsystem in ihrer Standard-Spindellinie. Die Bearbeitung hart-spröder Materialien wie Siliziumkarbid auf einer konventionellen Hochgeschwindigkeitsfräsmaschine ohne hochfrequente axiale Vibrationskräfte zwingt die Schneidwerkzeuge dazu, sich kontinuierlich durch das Substrat zu pflügen. Dieser konventionelle Ansatz erhöht den Werkzeugverschleiß um bis zu 200 Prozent und führt zu erheblichen Mikrorissen in den Randzonen empfindlicher Bauteile.
Im breiteren internationalen Markt umfasst der spezialisierte Wettbewerb die vertikalen Ultrapräzisions-Bearbeitungszentren von Makino, die ihre Genauigkeit durch hochsteife Strukturen und Linearbahnen im Submikrometerbereich optimieren. Diese Systeme verlassen sich jedoch oft auf extrem schnelllaufende, konventionelle Schleifzyklen (bis zu 40.000 Umdrehungen pro Minute), um fortschrittliche Materialien langsam abzutragen. Die ULTRASONIC 80 Precision setzt dem ihr hybrides Prozessintegrationsmodell entgegen, das Drehzahlen von 20.000 Umdrehungen pro Minute mit einer hochfrequenten axialen Überlagerung über den HSK-63-Aktor kombiniert. Diese kinematische Kombination reduziert die mechanischen Prozesskräfte insgesamt, wodurch die Maschine höhere Materialabtragsraten als Nicht-Ultraschall-Anlagen erzielen kann, während die identischen geometrischen Toleranzen beibehalten werden.
Darüber hinaus verdeutlicht der Vergleich der Maschine mit ihrem kleineren Vorgänger, der ULTRASONIC 60 Precision, wie die strukturelle Skalierung auf einen Bauraum von 800 mal 600 mal 510 Millimetern ihre Zielanwendungen verändert. Während die kleinere 60er-Serie auf kompakte Dentalimplantate und kleinere optische Komponenten beschränkt ist, erweitert die 80er-Serie den Workflow auf großflächige Halbleiter-Wafer-Chucks und astronomische Spiegelelemente bis zu 350 Kilogramm. Durch die direkte Integration automatisierter Roboterhandling-Netzwerke in den offenen Regelkreis von CELOS X und Siemens SINUMERIK ONE wird sichergestellt, dass Echtzeit-Anpassungen an den physischen Werkzeugkontaktpunkten mit minimaler Latenz erfolgen, was einen reproduzierbaren Produktionsmaßstab für fortschrittliche strukturelle Keramikkomponenten etabliert.
Bearbeitet von Natania Lyngdoh, Induportals-Redakteurin, mit Unterstützung von KI.
www.dmgmori.com
Fordern Sie weitere Informationen an…
