
metalworkingmag.de
21
'26
Written on Modified on
Wendeschneidplatten-Kopierfräsen beim Schlichten und Semischlichten
LMT Tools erweitert das Portfolio von LMT Kieninger mit der Wendeschneidplatte WPR-AP für wirtschaftliche Schlichtprozesse im Gesenk- und Formenbau sowie Maschinenbau.
www.lmt-tools.com
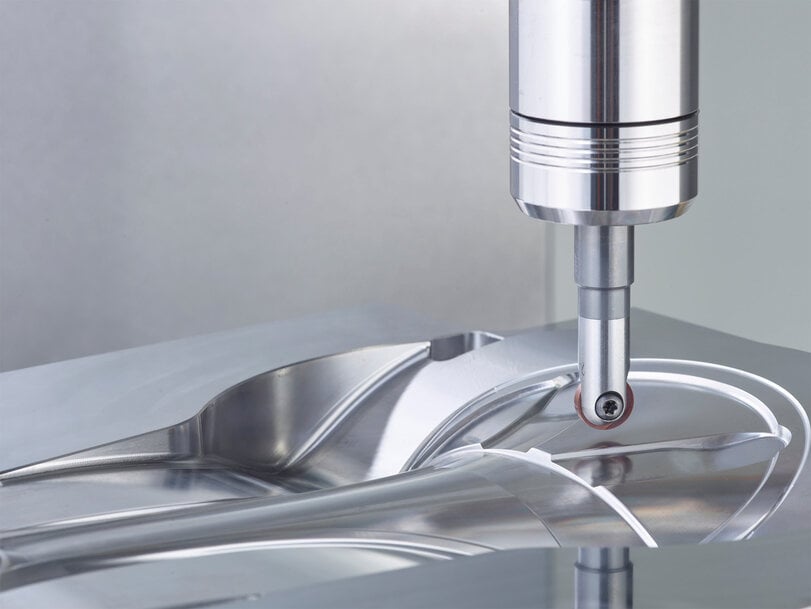
In der anspruchsvollen Zerspanung komplexer Freiformflächen stehen Fertigungsbetriebe vor der Herausforderung, hohe Oberflächengüten und enge Formtoleranzen mit niedrigen Werkzeugkosten zu vereinen. Um teure Vollhartmetall-Schaftfräser beim Schlichten und Semischlichten im Gesenk- und Formenbau, im allgemeinen Maschinenbau sowie in der Energietechnik zu substituieren, hat LMT Kieninger als Teil der LMT Tools-Gruppe die Kugel-Kopierschneide WPR-AP innerhalb der CopyLine-Familie entwickelt.
Prozessanforderungen beim Kopierfräsen gehärteter Werkstoffe
Das Schlichten und Semischlichten dreidimensionaler Konturen erfordert Werkzeuge mit hoher Rundlauf- und Wechselgenauigkeit sowie thermischer und mechanischer Verschleißfestigkeit. Klassischerweise kommen hierfür Vollhartmetall-Kugelfräser (VHM) zum Einsatz, da sie eine hohe Steifigkeit und Präzision bieten. Bei verschleißintensiven Materialien – insbesondere bei gehärteten Stählen oder hochwarmfesten Legierungen – führen der vollständige Werkzeugwechsel sowie das aufwendige Nachschleifen und Neubeschichten von VHM-Fräsern jedoch zu hohen Werkzeug- und Rüstkosten.
Modulare Kopierfrässysteme mit Wendeschneidplatten reduzieren den Hartmetallbedarf auf die tatsächliche Schneidzone und ermöglichen einen schnellen Schneidenwechsel direkt in der Bearbeitungsmaschine. Voraussetzung für eine prozesssichere Substitution von VHM-Werkzeugen ist jedoch eine Schneidengeometrie und Substrat-Beschichtungs-Kombination, die den hohen Schnittdrücken und Temperaturen bei der Hart- und Feinzerspanung standhält, ohne dass Abdrängungen die Maßhaltigkeit beeinträchtigen.
Schneidstoffarchitektur und Systemintegration der WPR-AP
Die von LMT Kieninger konzipierte Kugel-Kopierschneide WPR-AP begegnet diesen Anforderungen durch das Zusammenspiel aus angepasster Makro- und Mikrogeometrie, einem spezifischen Hartmetallsubstrat und einer mehrlagigen Hochleistungsbeschichtung. Als Basis dient der neu entwickelte Schneidstoff LCHK05M, der auf eine ausgewogene Balance zwischen Bruchzähigkeit und Warmhärte ausgelegt ist. Ergänzt wird das Substrat durch die Nanomold Red³-Beschichtung, welche die thermische Barrierewirkung erhöht und abrasiven Freiflächenverschleiß bei hohen Schnittgeschwindigkeiten minimiert.
Durch diese werkstofftechnische Auslegung erreicht die Wendeschneidplatte eine um 30 Prozent längere Standzeit im Vergleich zu bisherigen Ausführungen, während gleichzeitig die notwendige Oberflächengüte am Bauteil sichergestellt wird. Die Schneidplatte deckt den Durchmesserbereich von 10 mm bis 32 mm ab und ist für ein breites Werkstoffspektrum spezifiziert. Dazu zählen neben legierten und unlegierten Stählen sowie Stahlguss auch hochwarmfeste Werkstoffe und gehärtete Stähle bis zu einer Härte von 60 HRC.
Für die mechanische Integration in bestehende Fertigungsumgebungen ist die WPR-AP vollständig abwärtskompatibel zu den vorhandenen Haltersystemen von LMT Kieninger konstruiert. Fertigungsbetriebe können die Schneidplatte ohne Neuinvestition in Aufnahmen auf bestehenden Einschraubhaltern, Stahlhaltern oder schwingungsdämpfenden Vollhartmetallhaltern einsetzen und die Steifigkeit des Gesamtsystems an die jeweilige Auskraglänge und Bearbeitungsaufgabe anpassen.
Wirtschaftlichkeit und industrielle Anwendungsfelder
In der Praxis zielt das Werkzeugsystem auf das konturnahe Semischlichten und das finale Schlichten von Kavitäten, Gesenken, Turbinenkomponenten und anspruchsvollen Maschinenbauteilen ab. Jens Slaby, Head of Productline Indexable Milling bei LMT Tools, ordnet die technische Positionierung ein: „Mit der WPR-AP bieten wir unseren Kunden eine leistungsfähige Universallösung für das Schlichten und Semischlichten, mit der sie ihre Produktivität steigern und ihre Werkzeugkosten senken können. Überall dort, wo Präzision, Prozesssicherheit und Kosteneffizienz gefragt sind, spielt die neue Kugel-Kopierschneide ihre Stärken aus.“
Durch den direkten Wechsel der zweischneidigen Kugel-Kopierplatte im Halter entfallen die bei VHM-Werkzeugen üblichen Logistikzyklen für die Werkzeugaufbereitung, während das Trägerwerkzeug dauerhaft in der Maschinenspindel verbleiben kann.
Zusätzlicher Kontext:
Dieser Abschnitt enthält technische Spezifikationen und ein wettbewerbsfähiges Benchmarking, die nicht in der ursprünglichen Produktankündigung enthalten waren.
Gemäß der ISO-513-Klassifizierung für Zerspanungswerkstoffe erstreckt sich das Einsatzgebiet der WPR-AP über die Hauptgruppen ISO P (Stahl und Stahlguss), ISO S (hochwarmfeste Superlegierungen auf Nickel-, Kobalt- oder Titanbasis) bis hin zu ISO H (gehärtete Stähle bis 60 HRC). Insbesondere in der Gruppe ISO H treten beim Kopierfräsen durch den unterbrochenen Schnitt und die variierende effektive Schnittgeschwindigkeit entlang der Kugelkontur (von null im Zentrum bis zum Maximum am Außendurchmesser) extreme Wechselbelastungen auf. PVD-Nanolayer-Beschichtungen wie das eingesetzte Nanomold-System verhindern hierbei die Kammrissbildung und verzögern den Kolkverschleiß.
Im Vergleich zwischen Vollhartmetall-Kugelfräsern und modularen Kugel-Wendeschneidplattenfräsern im Durchmesserbereich von 10 mm bis 32 mm gelten in der Fertigungstechnik spezifische Abgrenzungskriterien:
Vollhartmetall-Schaftfräser weisen häufig4 bis 8 Schneiden auf und erreichen einen Gesamtrundlauffehler von unter 0,003 mm bis 0,005 mm, was sehr hohe Zahnvorschübe bei minimaler Rauheit ermöglicht. Ab einem Durchmesser von 12 mm bis 16 mm steigen die Materialkosten für den massiven Hartmetallrohling jedoch überproportional an.
Einsteck-Kugelsysteme mit einer präzisionsgeschliffenen Wendeschneidplatte verfügen konstruktionsbedingt über zwei effektive Schneiden. Die Wechselgenauigkeit im Plattensitz hochpräziser Kopierfräser liegt typischerweise im Bereich von plus/minus 0,005 mm bis 0,010 mm. Durch den Wegfall des Schaft-Hartmetalls sinken die Kosten pro Schneidkante im mittleren Durchmesserbereich (16 mm bis 32 mm) in der Regel um 30 bis 50 Prozent gegenüber unbeschichteten oder nachgeschliffenen VHM-Werkzeugen.
Im Marktsegment der hochpräzisen Kugel-Kopierfräser mit zweischneidigen Einsteckplatten konkurriert das CopyLine-System von LMT Kieninger mit etablierten Werkzeugsystemen wie der BallPlus-Baureihe von Fraisa, der Multi-Master- und HeliBall-Serie von Iscar sowie den CoroMill-216F-Systemen von Sandvik Coromant. Während Systeme mit Wechselköpfen (wie Iscar Multi-Master) vor allem im kleineren Durchmesserbereich von 8 mm bis 25 mm auf eine hohe Zähnezahl setzen, adressieren formschlüssig geklemmte Einsteckplatten wie die WPR-AP von LMT Kieninger gezielt die hohe radiale Belastbarkeit und Planlaufgenauigkeit bei tiefen Kavitäten bis 32 mm Durchmesser im Großwerkzeug- und Formenbau.
Bearbeitet von Sucithra Mani Redakteurin bei Induportals – angepasst durch KI.
www.lmt-tools.com
Fordern Sie weitere Informationen an…
