
metalworkingmag.de
25
'26
Written on Modified on
Automatisierte Qualitätssicherung für Selektivlötsysteme
EUTECT führt eine Inline-Überwachungsplattform ein, die koaxiale Bildverarbeitung und Sensortelemetrie zur Überprüfung der Lötstellenbildung während der Fertigung kombiniert.
eutect.de
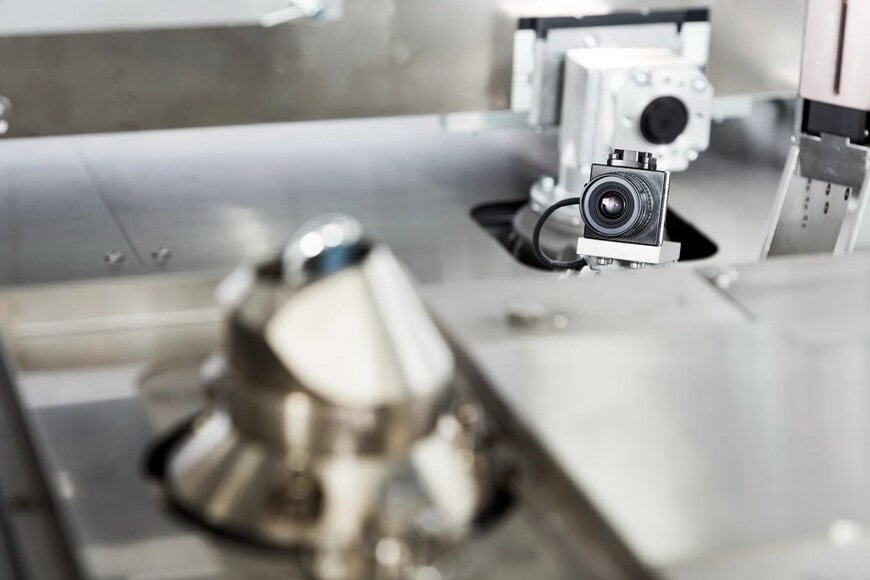
EUTECT stellt mit Solder Guard ein System zur prozessintegrierten Qualitätssicherung vor, das Echtzeit-Regelungsdaten mit automatisierter optischer Inspektion für das Selektivlöten verknüpft. Die Systemarchitektur richtet sich an hochzuverlässige Elektronikbaugruppen in den Bereichen Automobilbau, Luft- und Raumfahrt, Medizintechnik, Verteidigung, Bahntechnik, Leistungselektronik sowie Industrieautomation.
Prädiktive Qualität durch prozessintegrierte Telemetrie
Herkömmliche Fertigungsabläufe setzen auf eine nachgelagerte automatische optische Inspektion (AOI), um die Integrität von Lötstellen nach der thermischen Bearbeitung zu bewerten. Solder Guard verlagert diese Prüfung unmittelbar in den laufenden Lötzyklus und etabliert damit ein Konzept der vorausschauenden Qualitätssicherung. Während des Betriebs überwacht die Steuerungsarchitektur kritische Parameter innerhalb definierter Toleranzgrenzen. Je nach Prozesskonfiguration erfasst das System Messdaten wie kraft- und wegüberwachten Drahtvorschub, geschlossene Temperaturregelkreise, optische Bilddaten sowie zusätzliche Sensorsignale. Diese synchronisierten Datenströme erzeugen ein digitales Prozessabbild jeder einzelnen Lötstelle und belegen, dass der Verbindungsprozess unter kontrollierten Bedingungen erfolgte.
Verknüpfung von Bildverarbeitung und Parameteranalyse
Die technische Architektur basiert auf zwei synchronisierten Softwaremodulen: ILSE und EDA. Beim Laserlöten nutzt ILSE eine koaxial in die Laseroptik integrierte Kamera für einen Soll-Ist-Bildabgleich. Die Kamera nimmt Einzelbilder sowie kontinuierliche Videosequenzen auf und führt eine optische Fehlererkennung ohne nachgeschaltete externe Prüfstationen durch. Diese Software lässt sich auf bestehenden Laseranlagen unter Nutzung der vorhandenen Kamerahardware nachrüsten.
Ergänzend zur Bildebene verarbeitet das Modul EDA die während des Lötvorgangs erfassten physikalischen Maschinenparameter. Es gleicht Betriebsdaten mit definierten Grenzwerten und qualifizierten Referenzparametern ab. Durch die Kombination von ILSE und EDA verknüpft die Plattform optische Auffälligkeiten direkt mit synchronen Telemetriedaten. Wird eine Abweichung im Bild erkannt, lässt sich diese unmittelbar mit Temperaturverläufen, Drahtvorschubkräften oder Verfahrgeschwindigkeiten korrelieren. Dieser ganzheitliche Ansatz senkt die Rate fälschlich als fehlerhaft klassifizierter Lötstellen und beschleunigt die Ursachenanalyse.
Entwicklungspfade zu autonomer Prozessregelung und Rückverfolgbarkeit
Über die reine Fehlererkennung hinaus bildet die kontinuierliche Erfassung von Sensor- und Bilddaten die Grundlage für adaptive Fertigungsprozesse. Die Auswertungsarchitektur schafft die Voraussetzungen für eine dynamische Nachregelung von Parametern im geschlossenen Regelkreis, wodurch das System geringfügige Prozessschwankungen ausgleichen kann, bevor fehlerhafte Verbindungen entstehen. Für sicherheitskritische Elektronikanwendungen unter strengen regulatorischen Auflagen ermöglicht die Plattform eine lückenlose Rückverfolgbarkeit jeder Lötstelle sowie die langfristige Archivierung von Prozessdaten zum Nachweis stabiler und auditkonformer Abläufe.
Zusätzlicher Kontext
Dieser Abschnitt enthält technische Spezifikationen und Wettbewerbsvergleiche, die nicht in der ursprünglichen Produktankündigung enthalten waren.
Die Prüfung beim Selektiv- und Laserlöten stützt sich traditionell auf nachgelagerte, eigenständige Systeme der automatischen optischen Inspektion (AOI) oder der automatischen Röntgeninspektion (AXI), beispielsweise von Herstellern wie Koh Young, Omron oder Viscom. Konventionelle Post-Prozess-AOI-Systeme beurteilen Geometrie, Meniskusausbildung und Brückenbildung erst nach vollständiger Abkühlung der Leiterplatte, wodurch die Fehlererkennung von den unmittelbaren thermischen und mechanischen Entstehungsursachen entkoppelt ist. Demgegenüber überwachen prozessintegrierte koaxiale Kamerasysteme wie bei EUTECT Solder Guard das Schmelzbad und das Benetzungsverhalten direkt in Echtzeit.
Im Vergleich zu separaten Prüfstationen nach dem Lötprozess erlaubt die integrierte koaxiale Erfassung eine direkte Korrelation zwischen optischen Benetzungsphänomenen und internen Maschinenparametern, insbesondere den Vorschubgeschwindigkeiten des Lötdrahts und den Temperaturrückmeldungen über Infrarot-Pyrometer. Während externe 3D-AOI-Plattformen volumetrische topografische Messungen über die gesamte Leiterplattenbaugruppe liefern, beschränkt die koaxiale Prozessüberwachung das Prüffeld lokal auf die jeweilige Lötstelle. Dadurch ermöglicht sie eine unmittelbare Verifikation am Entstehungsort, vermeidet nachgelagerte Prüfengpässe und erlaubt ein frühzeitiges Eingreifen in den Fertigungsprozess.
Redaktionell bearbeitet von Evgeny Churilov, Induportals Media – Angepasst durch KI.
www.eutect.de
Fordern Sie weitere Informationen an…
